饮料瓶的灌装高度介于三个很少交流信息的部门之间:玻璃供应商、灌装线和承诺标签容量的营销团队。
如果操作正确,什么事都不会发生,这正是关键所在。如果操作错误,气泡饮料放在货架上就会失去气泡,热灌装果汁的净含量检测不合格,或者瓶子在堆叠过程中因自身重量而变形。
PauPack 为欧洲、北美和澳大利亚的果汁、康普茶、乳制品和烈酒客户提供饮料瓶,而灌装高度是引发最多疑问的单一数字。
这就是逐行设定目标的方法,也是生产开始后如何保持目标的方法。
饮料瓶灌装高度究竟控制着什么
灌装过程中有四个因素会发生变化。瓶内气体的体积决定了气泡酒的碳酸化程度和无氧酒的氧气暴露量。净含量决定了标签上的标示值。热容量决定了瓶子的冷却速度或带入隧道的热量。堆叠载荷决定了瓶肩在仓库托盘上的承受能力。
因此,单个数值不能从一个产品直接复制到另一个产品。饮料瓶的灌装高度是一个以毫米为单位的工艺决策,只有结合温度和瓶盖才能体现其意义。
PauPack 会在模具图纸上标明灌装窗口的位置,而不是交给灌装商,因为瓶子的内部轮廓才是使灌装窗口切实可行的根本原因。
三条线及其目标
几乎所有饮料项目都属于这三大类之一。找到与流程相匹配的行,其余数字即可得出。
| 线型 | 顶空目标 | 填充温度 | 是什么决定了这个数字 |
|---|---|---|---|
| 碳酸饮料 | 体积的4%至6%。 | 2至6摄氏度 | 二氧化碳体积和压力保持 |
| 热灌装 | 体积的6%至8%。 | 85至92摄氏度 | 冷却时的热收缩 |
| 常温或无菌 | 体积的2%至4%。 | 15至25摄氏度 | 氧气控制和烟囱负荷 |
| 氮肥添加仍然 | 体积的5%至7%。 | 10至20摄氏度 | 氮气蒸发产生的压力垫 |
将第二列视为一个窗口而非目标。在碳酸饮料的灌装线内,4.0 体积的饮料需要比 2.2 体积的饮料更大的顶部空间,如果灌装线移动,同一个瓶子可以容纳这两种体积的饮料。
碳酸馅料:顶部空间是配方的一部分
气泡饮料之所以能保持碳酸化,是因为瓶内顶部空间与液体达到压力平衡。如果瓶子装得太满,这个空间就会消失,压力骤降,即使灌装员正确测量了二氧化碳含量,饮料也会在几天内失去气泡。
出乎意料的是,瓶身灌装量少并不一定更安全。过多的瓶内空间会导致瓶内形成较大的气穴,当瓶身温度升高时,气穴会膨胀,挤压瓶盖,甚至可能导致夏季托盘上放置的轻质瓶子变形。
PauPack 碳酸饮料模具采用肩部轮廓设计,为灌装线提供清晰的视觉参考,因此视觉系统无需特殊量规即可将饮料瓶的灌装高度精确到毫米。
热灌装:少量灌装,待其冷却定型。
在热灌装生产线上,瓶子在接近90摄氏度的温度下灌装,立即封盖,然后冷却。产品在降至室温的过程中会收缩3%至5%,灌装线也会随之下降。
视觉陷阱显而易见:灌装时看起来容量不足的瓶子,通常在12小时后容量就正常了。如果操作人员在生产线上进行补液,就会造成瓶子过度灌装,从而对瓶盖造成压力,如果是玻璃瓶,则可能导致瓶颈在冷却隧道中破裂。
PauPack 会在热灌装样品发货时提供灌装高度计,以便生产线在首次生产前标记正确的灌装线,从而彻底消除争论。
常温和无菌:最高灌装量
冷灌装(不含碳酸)能最大程度地减少瓶内空间,这通常正是品牌方所需要的:减少氧气含量,提高每托盘产品的装瓶量,并且无需控制压力。在这种情况下,饮料瓶的灌装高度通常在 2% 到 4% 之间。
限制因素来自另一个方面。由于顶部空间较小,产品在温暖的仓库中膨胀的空间有限,因此封口承受的水压比碳酸饮料包装更大。一个顶部空间为 3% 的内衬,在顶部空间仅为 1% 时可能会渗漏。
PauPack 将灌装窗口与封口测试结合起来,而不是将它们视为单独的项目,这与我们的饮料瓶样品测试清单的逻辑相同。
测量生产线上的填充高度
三个仪器对同一瓶酒的检测结果通常不一致,而且每次不一致都意味着不同的事情。
- 在参考瓶上标记目标线,并将其作为灌装机的物理标准。
- 将视觉系统与该参考值进行匹配,然后对每个腔室中的十瓶瓶子进行确认,而不是对一瓶进行确认。
- 使用测得的产品密度与检重秤进行交叉核对,并记录两种方法之间的差异。
- 每隔 30 分钟记录一次产品温度,因为 5 摄氏度的温度波动对灌装线的影响比更换喷嘴更大。
- 如果向瓶中注入氮气,则每小时对三个瓶子的顶部气体进行取样,并记录读数与填充高度的关系。
- 在相同的光照条件下,分别于轮班开始、中间和结束时拍摄瓶肩照片。
PauPack 要求对每个样品投诉提供六行记录,因为它可以在大约十分钟内将模具问题与生产线问题区分开来,而且如果没有温度信息,饮料瓶的灌装高度就无法在以后重现。
为什么同一瓶酒在两行文字上读起来不一样?
将模具从一家工厂移到另一家工厂后,即使瓶子完全相同,饮料瓶的灌装高度似乎也会发生变化。造成这种现象的原因主要有三点:产品温度不同、灌装时间因阀门大小不同而有所差异,以及泡沫处理方式不同。
泡沫是容易让人措手不及的因素。高速灌装机贴着壁面灌装产生的泡沫比慢速灌装机从中心灌装产生的泡沫少,而且泡沫的高度决定了产品的最终沉淀位置,而不是灌装的位置。
正因如此,PauPack 确保所有产品系列的瓶颈内径和肩部轮廓保持一致。瓶身的一致性至少消除了生产线无法控制的一个变量。
饮料瓶灌装高度和容量声明
净含量规则是在销售点进行判断的,因此饮料瓶的灌装高度必须经受住收缩、蒸发损失以及在仓库中存放一年的考验才能进行测试。
实际操作方法是,将包装容量增加到标签所示容量以上,并计入预期损耗量,然后在保存六个月后验证成品包装的容量是否仍然正确。PauPack 会保留这些保存的瓶子,并在 30 天、90 天和 180 天时重新称重,以此来确认规格中规定的饮料瓶灌装高度,而不是凭空臆测。
如果产品作为消费品运往美国,那么同样的包装也可能受到联邦包装法规的约束。 美国消费品安全委员会 (CPSC) 的商业教育页面可以快速查询瓶盖或容器是否会带来额外的要求。
颈部处理和填充高度是同一个决定
瓶颈的尺寸决定了产品能够安全放置的位置。如果灌装高度超过瓶颈座,产品就会到达瓶盖螺纹处,导致液体渗漏、瓶盖染色或在货架上滋生细菌。因此,饮料瓶的灌装高度不仅取决于工艺参数,还取决于瓶颈尺寸。
因此,图纸上会同时标注瓶身高度和瓶颈尺寸。例如,一种瓶颈尺寸的饮料瓶,其瓶身高度可能在瓶颈处留出 3 毫米的净空,而另一种相同容量但瓶身更高的饮料瓶,则瓶颈处可能完全没有净空。
PauPack 在模具图纸上标记了两个尺寸,并随样品附赠一个填充量规,这是一种在车间争论开始之前就阻止争论的廉价方法。
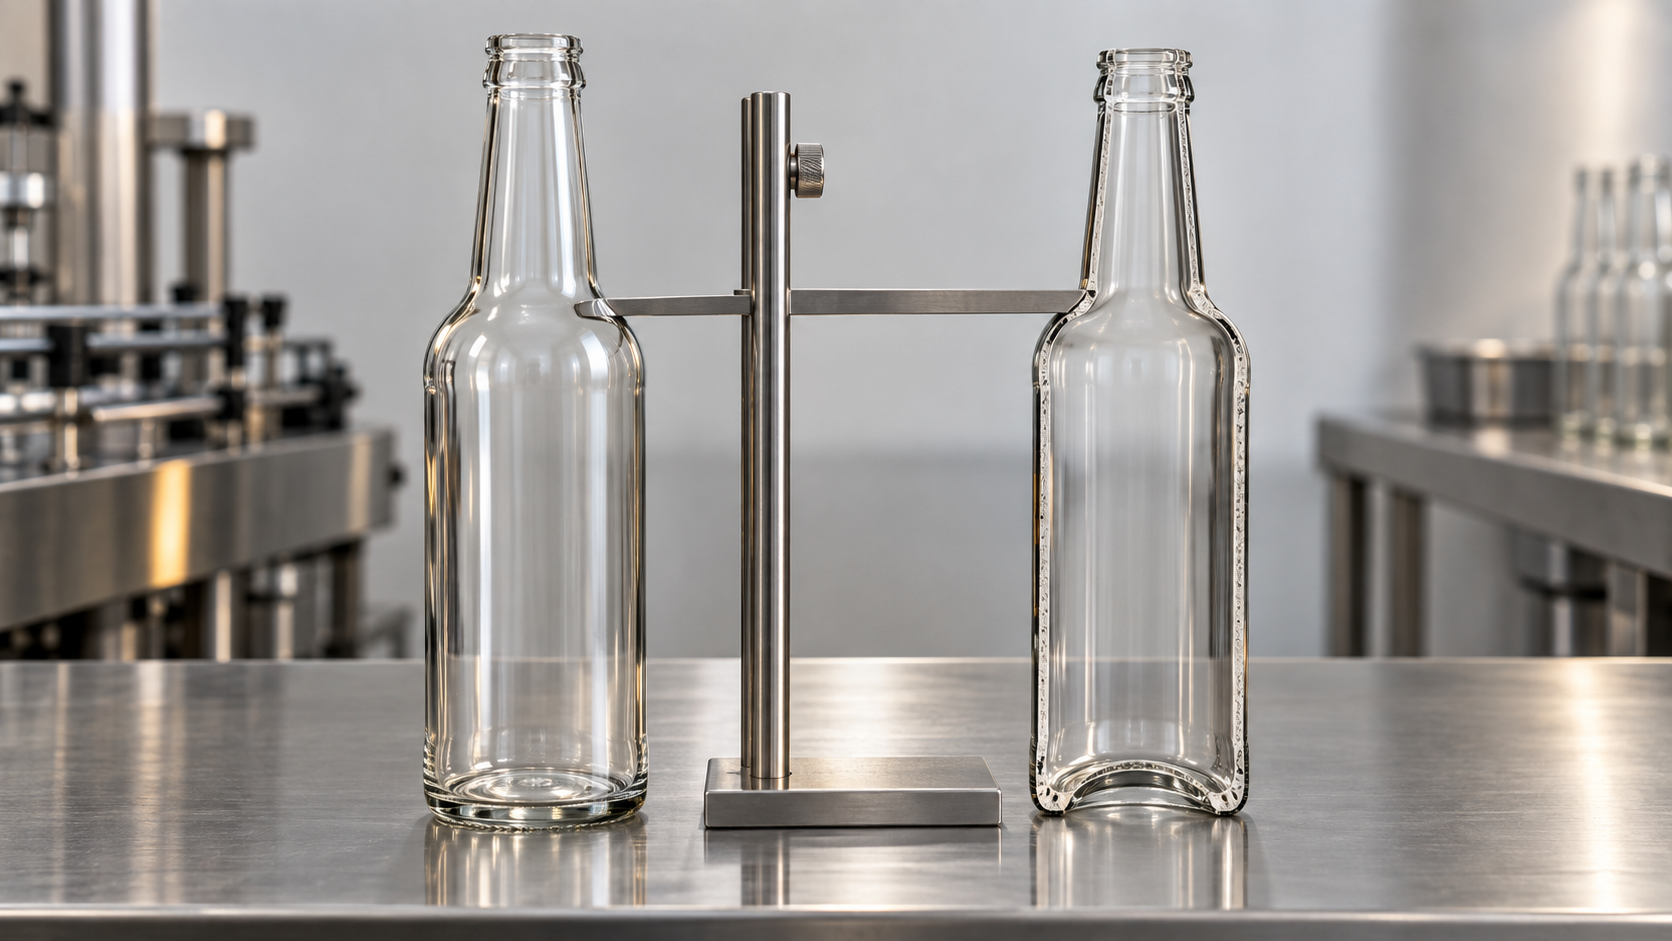
看起来像是填充问题的故障
并非所有关于燃油供应的投诉都是燃油供应问题。我们接到的电话中,有一半实际上是其他故障,只是症状相同。
| 该线路报告的内容 | 通常情况下是 | 首先检查 |
|---|---|---|
| 填充线向下移动 | 产品升温,体积膨胀 | 温度记录与灌装线高度的关系 |
| 瓶子重量轻,但外观漂亮 | 配方修改后,密度发生了变化。 | 重新测量密度,然后进行检重。 |
| 封顶后,顶空空间增大。 | 衬垫松弛或闭合不严 | 24 小时后的闭合扭矩和压接深度 |
| 每瓶瓶子的灌装高度都不一样 | 玻璃腔体重量变化 | 每个腔室取出十瓶瓶子称重。 |
| 产品到达线 | 填充目标设置在颈座上方 | 将参考线向下标记并重新运行 |
一周内即可完成的填充高度试验
一瓶,三种灌装量,一周完成。最终的成品规格可以交给其他国家的灌装厂。
- 在生产温度下,按推荐液位灌装 30 个瓶子,按推荐液位以上 3 毫米灌装 30 个瓶子,按推荐液位以下 3 毫米灌装 30 个瓶子。
- 将每组的一半封盖并加压,或者运行热灌装循环,以便比较结果与实际过程相符。
- 将瓶子分别在 20°C 和 32°C 下存放七天,然后测量每个瓶子的灌装高度、顶部空间气体和瓶盖扭矩。
- 从每组中垂直切下三个瓶子,拍摄瓶身与瓶肩处的灌装线。
- 将中标的腕带型号连同温度和闭合方式一起写入规格说明中。
PauPack 使用该品牌自己的产品和生产瓶进行试验,并将切割部分与批次记录一起保存,这使得下次订单的结果可以重复。
PauPack在饮料配送前准备什么
饮料包装包括瓶子、瓶盖、灌装窗口和加工温度,这些要素必须一致才能使第一托盘货物发出。
PauPack 根据品牌选择的模具、瓶颈和装饰方案制作饮料瓶,并提供与生产型腔匹配的灌装线参考瓶。果汁品牌通常从玻璃果汁瓶入手,气泡饮料品牌从康普茶瓶入手,乳制品客户则从玻璃牛奶瓶入手,其中奶油线和灌装线是同一设计要素。
如果包装承受压力,我们关于旋盖瓶的说明也涵盖了同样的论点,包括瓶盖方面的问题。对于同时具有储存要求的商品, 美国药典(USP)的包装和储存要求明确指出,容器、瓶盖和灌装条件应作为一个整体系统进行评估。
饮料瓶灌装高度:品牌提出的问题
饮料瓶的正确灌装高度是多少?
这取决于生产线。碳酸饮料的灌装高度通常为瓶身容积的 4% 至 6%,热灌装饮料的灌装高度为 6% 至 8%(因为产品冷却后会收缩),而常温或无菌饮料的灌装高度则为 2% 至 4%。瓶身设计决定了灌装高度的范围,而灌装工艺则决定了最终的灌装高度。
为什么碳酸饮料瓶需要更大的瓶内空间?
因为瓶顶空间承载着碳酸气。二氧化碳从液体中逸出,进入这片气穴,产生的压力可以防止饮料失去气泡。如果装满,压力就没有地方积聚,这就是为什么适用于无气果汁的饮料瓶装水高度不适用于气泡饮料的原因。
热灌装会使产品收缩多少?
对于一般的果汁或茶,体积的 3% 到 5% 会在 88°C 到 20°C 之间发生变化。正是由于这种收缩,灌装线才会位于灌装机的较低位置,成品瓶在托盘上看起来才是正确的,这也是为什么灌装高度必须与温度一起指定的原因。
填充高度会影响净含量声明吗?
直接而言,净含量是在销售点而非灌装点进行判定的,因此,即使包装在生产线上符合标签标准,也可能因收缩和蒸发损失而达不到标准。我们关于食品级玻璃瓶的合规说明详细阐述了如何在考虑这种偏差的情况下设定目标值。
生产线上如何测量灌装高度?
有三种方法。一种是视觉系统读取肩部与半月板的接触情况;一种是检重秤通过已知密度将重量转换为体积;还有一种是手动量规从边缘测量。PauPack 在样品报告中将这三种方法都列了出来,因为每种方法的失效方式都不同。
同一个瓶子可以用于装不含气饮料和含气饮料吗?
通常情况下可以,但需要不同的灌装目标,不过首先要检查压力等级。瓶壁较薄的静止饮料瓶在灌装至4倍体积时可能会因碳酸化而变形,而且随着压力升高,灌装高度范围会变窄。康普茶瓶的规格就是一个很好的例子,同一个模具可以承受两种不同的压力。
为什么换班期间灌装高度会发生漂移?
四个常见原因:产品温度波动、泵或阀门磨损、生产线速度变化导致灌装时间缩短,以及不同料腔间瓶重差异。只有最后一个是瓶子本身的问题,而且检重仪的趋势分析会首先显示这个问题。
顶部空间需要充氮气吗?
对于对氧气敏感的饮料,这种方法是可行的。将液氮注入瓶顶空间并立即封盖,液氮蒸发时会形成一个压力缓冲层,这样即使薄壁包装也能保持压力,而无需装满。这对于装在轻质瓶中的无气饮料来说是一种常见的解决方案。
填充高度的公差范围应该是多少?
对于500毫升的玻璃瓶来说,±2毫米是一个比较实用的线公差,如果公差过小,通常会造成更多不合格品,而节省下来的成本反而会超过赠品的成本。PauPack会在模具图纸上打印公差范围,这样灌装商和玻璃供应商就可以使用同一个公差值。
填充高度记录中应包含哪些内容?
灌装机处的产品温度、生产线上三个不同位置的灌装高度、检重秤重量、如果使用氮气则为顶空气体读数、瓶腔编号以及时间。共十四条生产线。凭借这些数据,PauPack 可以在一个班次内将玻璃瓶问题与生产线问题区分开来。