蜂蜜罐的灌装温度决定了后续的一切:蜂蜜在喷嘴处的表现、实际运输的顶部空间、盖子是否能打开供顾客使用,以及晶体在罐中出现的速度。
大多数品牌很早就确定了配方,通常是照搬代工包装商的做法,然后花费数月时间解决所有最终都源于此的问题。这是一种代价高昂的吸取教训的方式。
PauPack 为欧洲、北美和中东的食品品牌供应蜂蜜罐和蜂蜜包装。在这些地区,一个规律始终存在:蜂蜜灌装温度过高 8 摄氏度所造成的投诉成本,远高于灌装温度过低 3 摄氏度所造成的损失。无论哪种情况,试用都能发现问题,而正式上市则无法避免。
接下来是我们与品牌一起使用的温度阶梯:四个区域,每个区域内移动的数字,以及告诉你你的产品属于哪个区域的试验。
蜂蜜罐的灌装温度为何决定了包装的成败
蜂蜜是一种过饱和糖溶液,其性质受两个因素影响:粘度和溶解空气。这两个因素都与温度直接相关。
浓稠的蜂蜜填充缓慢,会将空气困在内壁上,形成一个圆顶状的表面,冷却后会塌陷成难看的环状。稀薄的蜂蜜填充迅速,但缺点是会释放香气、容易起泡,而且容易渗过原本用于较厚蜂蜜的密封垫圈。
还有第二个影响,虽然不那么明显,但同样真实存在。温度会在密封罐内形成真空。一个在 60 摄氏度下装满蜂蜜的罐子,比一个在 45 摄氏度下装满蜂蜜的罐子,实际能容纳更多的蜂蜜。当罐子恢复到室温时,多余的蜂蜜体积就会消失在罐子的顶部空间中。
四个温度区,以及每个温度区能为你带来什么
我们用四个区域而非一个目标温度来描述这一范围,因为合适的蜂蜜罐灌装温度取决于蜂蜜的种类、罐子的规格以及生产线的运行速度。第一区域保护产品。第二和第三区域保护生产线。第四区域是质量问题开始出现的地方,尽管它是速度最快、最诱人的工作区域。
将这些边界值视为 PauPack 样品试验的工作数据,而非法律限制。重要的是曲线的形状,而非精确的边界值。粘度随温度升高而迅速下降,副作用也随之迅速加剧。
一区:45至50摄氏度,缓慢注水,保持香气
在价格区间的底部,蜂蜜仍在移动,只是速度较慢。未经加工或经过轻微过滤的产品,其挥发性香气成分的含量会更低,颜色也更接近于验收时的样品。
耗费的是生产时间。一个适用于 55 摄氏度蜂蜜的喷嘴,在 47 摄氏度下灌装 340 克蜂蜜罐的速度明显较慢;而固定行程活塞泵会将产品温度的任何波动直接转化为灌装重量的差异。对于这类产品而言,蜂蜜罐的灌装温度是决定其品质的关键因素,而多花的几分钟时间,就是标签上所宣称品质的代价。PauPack 会为每个模具标明灌装温度范围,因此试验过程有一个具体的数值目标,而不是仅仅依靠感觉。第一区适用于小批量生产和高端产品。
第二区:50 至 55 摄氏度,大多数线路的工作温度范围
大多数PauPack蜂蜜产品都达到这个温度范围。这个温度既能保证蜂蜜罐装时粘度足够低,便于顺利灌装并形成平整的表面,又能避免因沸腾而流失蜂蜜本身的香气,从而保证蜂蜜的品质和购买价值。
它也是最容易操作的。一个带夹套和简单恒温器的储气罐可以整班保持在 50 到 55 摄氏度。但如果你要在寒冷的早晨保持 47 摄氏度,那就需要同时配备冷却器和加热器了。
第三区:55 至 60 摄氏度,快速填充,产品较稀
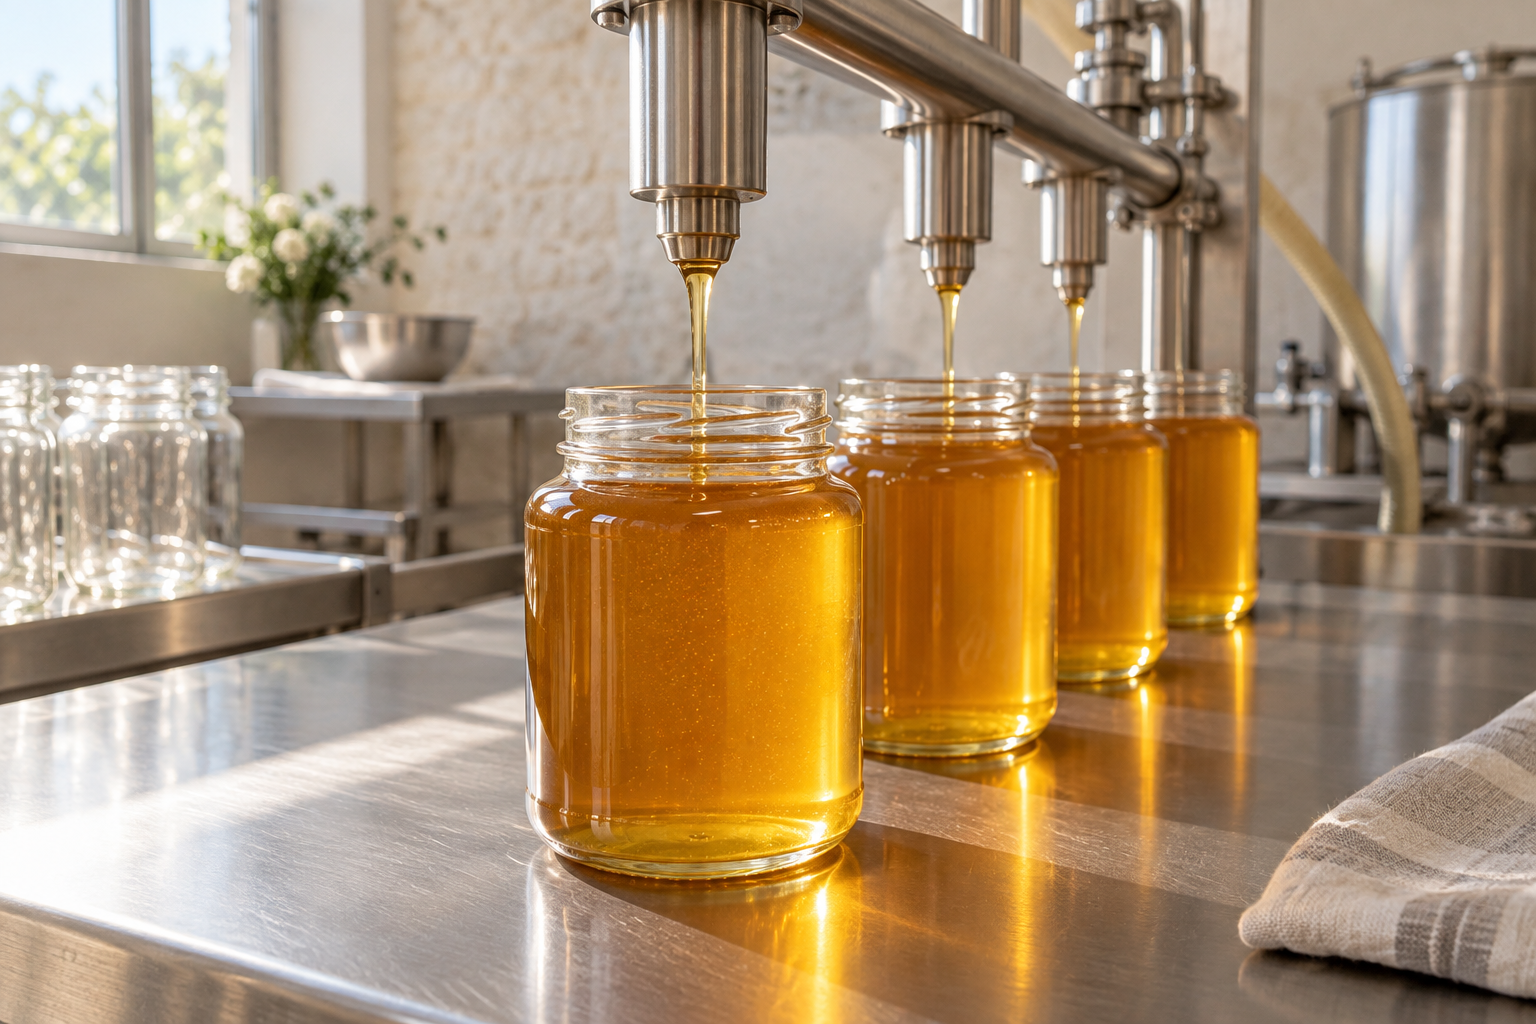
蜂蜜罐灌装温度高于 55 摄氏度时,产品流动性几乎与糖浆一样好。灌装重量更容易控制,泡沫消散更快,而且每批次最后一罐与第一罐的品质完全一致。对于高产量、短周期生产线而言,这确实非常实用。
你牺牲的是香气和真空余量。在这个范围的末端,损失是可以测量的,冷却时的收缩更大,因此密封垫承受的拉力更大。如果生产线上安装了套筒或标签,更高的表面温度会改变粘合剂的性能。
第四区:温度高于 60 摄氏度时,热填充会导致回火
温度超过 60 摄氏度后,生产线运行速度加快,风险也随之增加。携带花香和柑橘香调的挥发性化合物会从产品中逸出,颜色在储存过程中会变深,批次中已有的任何晶体或花粉都会完全溶解,一旦罐子冷却,就会立即重新形成。
蜂蜜加热确实有其合理用途,巴氏杀菌也是某些产品生产过程中必不可少的步骤。但这项决定应由产品规格决定,而非灌装机。仅仅为了方便而进行热灌装,会导致蜂蜜在11周内而非14个月内结晶。
粘度和顶空:两个密切相关的数值
粘度决定了瓶子的灌装方式。顶空决定了运输方式。温度将两者联系起来,因此两者都应列在试验记录表的同一行。
| 填充温度 | 近似粘度 | 腾出空间来计划 | 线路行为 |
|---|---|---|---|
| 45摄氏度 | 2,400 cP | 4% | 缓慢、高填充重量变化,香气损失极小 |
| 50摄氏度 | 1,500 cP | 5% | 稳定性好,表面找平性佳,泡沫少 |
| 55摄氏度 | 900 cP | 5%至6% | 快速简便的体重控制,略有气味损失 |
| 60摄氏度 | 600 cP | 6% | 冷却速度非常快,真空度更高,颜色随时间推移而漂移 |
| 65摄氏度 | 400 cP | 7% | 速度最快,但结晶和香气风险都会急剧上升。 |
这些数据描述的是含水量为18%的典型花蜜。奶油蜂蜜的流动特性则完全不同,因为其结构而非糖分含量控制着流动,而且奶油蜂蜜通常是在低温下通过容积式泵灌装的。
为什么蜂蜜在装满温水的罐子里会更快结晶?
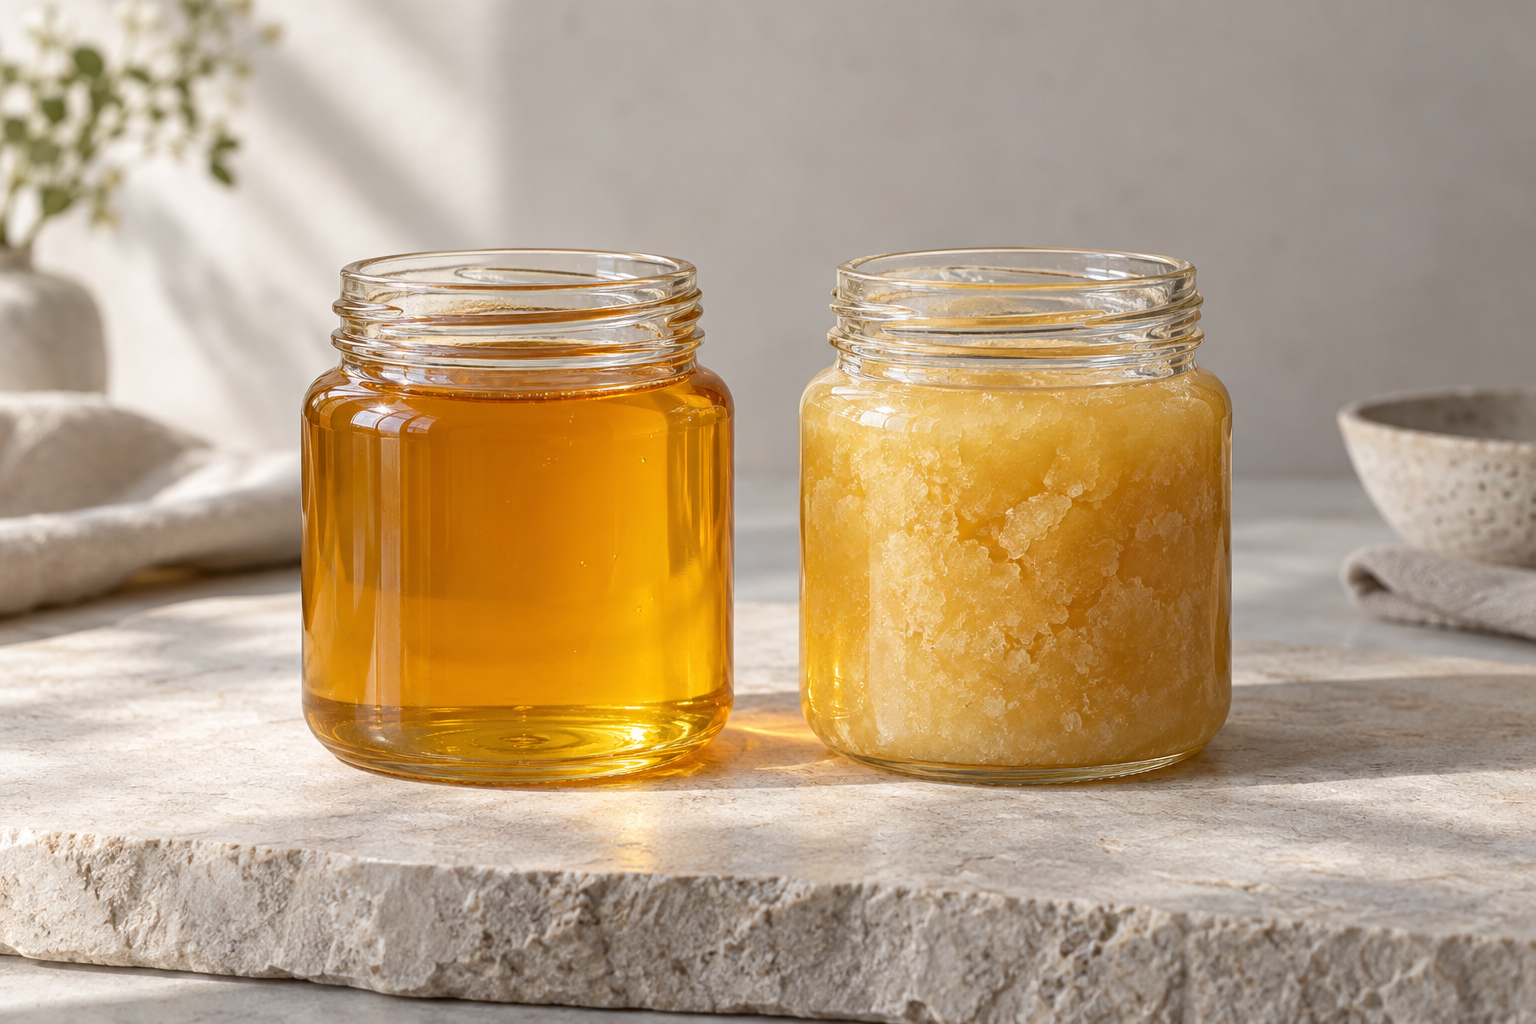
结晶是一个晶种形成的过程,蜂蜜中就含有这些晶种:花粉粒、微小晶体、粉尘。只有完全融化才能去除它们。蜂蜜装罐时的温度决定了有多少晶种能够存活下来。
温热的馅料会对菌群产生两方面的影响。首先,它会溶解最小的种子,这些种子随后会重新形成数量更多的细小菌核。其次,它会降低馅料的粘度,使菌核均匀地分布在罐子里,而不是沉淀在底部。
顾客看到的是瓶身整体变浑浊,而不是从底部向上逐渐变浑浊。想要瓶身清澈、保质期长的顾客通常会选择另一种方法:进行精细过滤,保持在二区,接受稍慢的变浑浊速度。
冷却、真空和无法打开的盖子
每个密封罐在达到室温后都会形成轻微的真空,这并非故障,而是密封良好的标志。只有当真空度超过罐盖和密封圈的设计承受范围时,问题才会出现。
| 客户报告的内容 | 审判记录表通常显示什么 | 首先要做的改变 |
|---|---|---|
| 盖子不能用手转动。 | 填充温度高于 60°C,留出 7% 的顶部空间 | 更换盖子前,请降低灌装温度。 |
| 蜂蜜在丝线周围渗出。 | 热机扭矩设定,然后重新检查,从未 | 将冷却后的罐子拧紧,24 小时后重新检查。 |
| 盖子下面有一圈淡色的泡沫。 | 喷嘴高于水面,最后三分之一段速度很快 | 将喷嘴浸入水中,并减缓注水速度。 |
| 肩部以下表面下沉 | 预留冷灌装所需的空间 | 热产品需增加 1% 至 2% 的顶部空间。 |
| 十一周内形成晶体 | 填充第四区,光线过滤 | 移至二区并拧紧过滤器 |
蜂蜜罐灌装温度和所需喷嘴
喷嘴的几何形状取决于蜂蜜罐的灌装温度,而不是罐子本身。在 50 摄氏度时,一个直径 12 毫米、锥度适中的喷嘴可以干净利落地灌满一个 340 克的蜂蜜罐。如果温度降至 45 摄氏度,使用同样的喷嘴,就会出现蜂蜜呈绳状卷曲在罐壁上,并且底部还残留着空气。
PauPack 根据试验数据确定灌装路径的大小,经验法则很简单:灌装温度越低,路径越宽越短。此外,在整个灌装过程中,喷嘴始终保持在蜂蜜表面以下。如果灌装结束时喷嘴高于蜂蜜液面,就会留下一个凹坑,下一个罐子会继承这个凹坑形成泡沫圈。
吸湿性、泡沫和最初一厘米
蜂蜜具有吸湿性。敞开包装后,它会吸收空气中的水分,水分聚集在蜂蜜表面,提高局部湿度,从而引发发酵。密封后,同样的过程也会在蜂蜜的顶部空间继续进行,这正是蜂蜜上方留出空隙如此重要的原因。
较大的顶部空间(例如瓶盖上方的空间)会容纳更多水蒸气。随着瓶子冷却,这些水蒸气会在瓶盖内侧凝结,几个月后,水蒸气会滴落到瓶盖下方,在瓶身表面形成一层较薄的浅色薄膜。PauPack 将顶部空间控制在 5% 到 6% 以内,并将蜂蜜罐的灌装温度视为固定规格而非生产线偏好,这使得这种影响微乎其微,几乎无法察觉。
一天即可完成的灌装温度测试
一次批次,一个罐子,四个温度点,就能解答以后每次运行的问题。
- 抽取一份均质批次,并将其分成四份,分别置于 47°C、52°C、57°C 和 62°C 的夹套容器中。
- 通过生产喷嘴,在每个温度下向十二个罐子中灌装液体,喷嘴尖端保持在液面以下。
- 记录每个罐子的填充重量和顶部空间高度,并在填充后两分钟内拍摄表面照片。
- 按照生产扭矩拧紧瓶盖,然后在室温下放置 24 小时后,对每组三个罐子重新测量扭矩。
- 将剩余的罐子直立放置在 20 摄氏度下,分别在第 1 天、第 2 周和第 6 周检查是否有泡沫、冷凝和结晶。
- 将获胜温度、顶空百分比和扭矩对写入规格书,并将照片附在批处理文件中。
PauPack 使用自家品牌的蜂蜜而非实验室模拟物进行试验。两种含水量相同的花蜜之间的差异可能比两个温度区之间的差异还要大,只有真正的蜂蜜才能告诉你它究竟处于哪种情况。
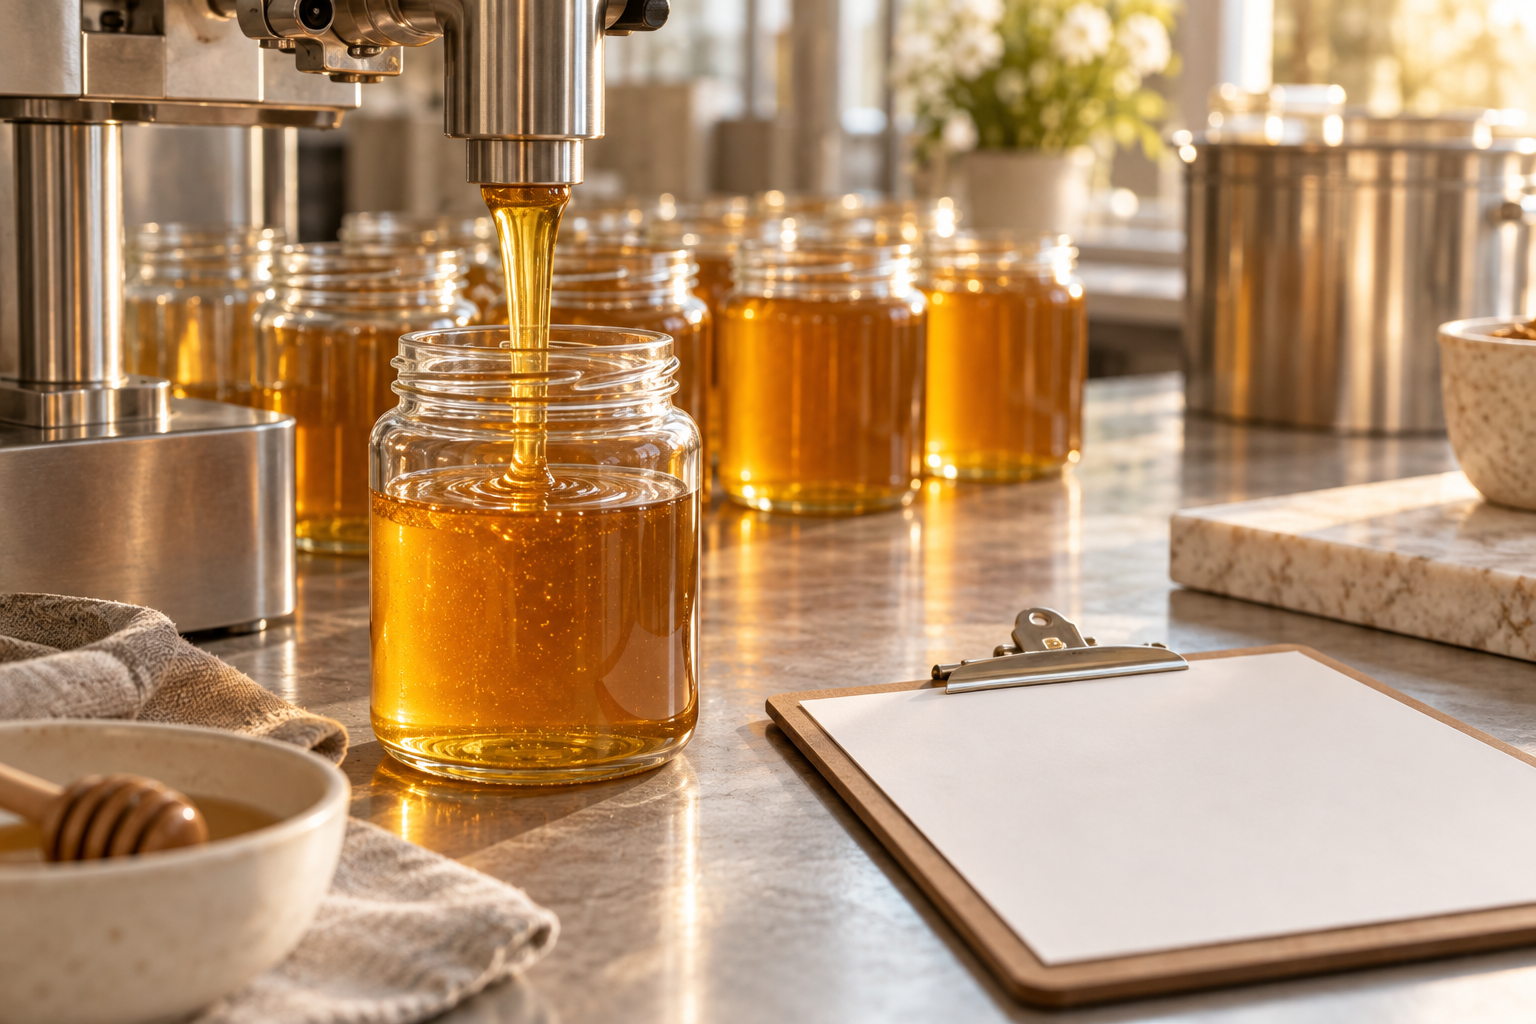
温度故障六周后的样子
证据要几周后才会出现,而且通常来自零售商的质量团队,而不是来自你自己的生产线。
PauPack 会保留试生产批次的样品瓶,并在六周后将其与照片记录进行比对。这种方法几乎不需要任何成本,就能将关于货架外观的模糊争论转化为有据可查的结果。同样的严谨性也贯穿于我们的包装质量控制清单以及玻璃瓶顶部空间相关的储存检查中。
PauPack 在运送蜂蜜罐之前需要准备些什么
蜂蜜罐并非普通的食品罐,这种差异体现在灌装口的设计上。瓶颈的开口必须与实际使用的盖子相匹配。罐口的内径必须足够大,以便泵或喷嘴能够灌装所需粘度的蜂蜜。此外,玻璃罐的重量必须足以承受真空环境,同时又不能超过货架摆放位置的承载能力。
PauPack可根据品牌需求,以批发方式生产各种模具、表面处理和装饰组合的蜂蜜罐,并提供试生产样品,以便在其他生产线上复现温度控制结果。品牌在比较不同规格时,通常会从食品级玻璃瓶和酸奶玻璃罐入手,这两种瓶子都采用相同的宽口径灌装方式。而用于制作果酱的瓶子则包括泡菜罐和枫糖浆瓶。
如果罐子要和家用产品一起运往美国,那么还需要再检查一项,因为瓶盖可能受消费品包装法规的约束。美国消费品安全委员会(CPSC) 的商业教育页面是一个不错的起点,而且在样品阶段解决这个问题远比在设计稿最终定稿后再去解决成本要低得多。
蜂蜜罐灌装温度:品牌方问我们的问题
蜂蜜的最佳灌装温度是多少?
对于装在 250 至 500 克玻璃罐中的流动性蜂蜜,目标温度为 50 至 55 摄氏度。这个温度既足以降低粘稠度,使蜂蜜能够干净地灌装并保持平整的表面,又足够低,不会造成香气流失或在罐子恢复到室温后产生令人不快的真空。
灌装温度会改变蜂蜜的粘度吗?
远超大多数人的预期。蜂蜜在20℃时粘度约为10,000 cP,到50℃时会降至约1,500 cP,到60℃时甚至会低于800 cP。同样的泵,同样的喷嘴,在同一个班次内,性能却截然不同。
为什么我的蜂蜜罐盖子冷却后感觉被吸进去了?
很可能确实如此。温热的蜂蜜比冷蜂蜜体积更大,当它收缩时,顶部空间也会随之消失。这种真空状态是正常的,直到蜂蜜温度过高或顶部空间过大,才会开始将柔软的密封垫拉入螺纹中。
馅料温度升高会加速蜂蜜结晶吗?
确实如此,而且其中的机制值得了解。温度低于约 60 摄氏度的晶种在灌装过程中得以存活,然后在罐子冷却时重新形成数量更多的细小晶核。热灌装还会搅入更多空气,而每一个气泡都为晶体的生长提供了可能。
蜂蜜罐顶部应该留多少空间?
蜂蜜趁热装入罐中时,预留罐子容量的 4% 到 6%。随着产品冷却,这个空隙会缩小,所以生产线上看起来略微溢出的罐子,通常一天后就会正好达到你想要的容量。
蜂蜜可以冷灌吗?
没错,对于生鲜或未经巴氏杀菌的产品来说,这通常是更明智的选择。这样可以保留酶、香气和色泽。但代价是生产线速度会降低,泵口会更大,而且灌装重量的波动幅度也会比人们预期的更大。
灌装温度会影响盖子的扭矩设置吗?
确实如此,而这正是泄漏的根源。将盖子拧紧在温热的罐子上,密封圈也是温热的,随着罐子和密封圈收缩,密封效果会减弱。PauPack 公司会在罐子冷却后进行拧紧,然后在 24 小时后再次检查,而不是仅仅依赖生产线上的读数。
如何防止蜂蜜在灌装过程中起泡?
喷嘴要保持在水面以下,沿着罐壁而不是直接从中间灌注,最后三分之一处慢慢停止。泡沫只是空气,就像蜂蜜罐里的空气之后会在顶部形成淡淡的环状物和意想不到的结晶图案一样。
灌装温度是否存在食品安全限制?
蜂蜜是一种低水分产品,因此无需担心细菌滋生。真正需要关注的是水分迁移和品质下降。 美国药典(USP)的包装和储存要求也针对敏感产品提出了同样的原则:容器、封口和灌装条件应作为一个整体系统进行评估,而不是三个独立的决定。
填充温度记录应包含哪些内容?
喷嘴处的产品温度、室温、灌装重量、顶部空间高度、热态和24小时后分别测量的瓶盖扭矩以及批号。共六项数据。凭借这六项数据,PauPack无需重复试验即可将第二次生产批次与第一次生产批次进行比较。