Un plan d'échantillonnage AQL pour l'emballage est le document qui transforme l'apparence « conforme » de l'envoi en une donnée chiffrée. C'est l'outil qualité le plus économique qu'une marque puisse mettre en place avant même que le premier conteneur ne quitte l'usine. Il ne nécessite qu'une page et une heure de réflexion, et permet d'éviter les deux litiges les plus coûteux dans le secteur de l'emballage : la marque déclare le lot inutilisable, l'usine affirme qu'il est conforme, et aucune des deux parties ne dispose d'une norme écrite sur laquelle se référer.
PauPack expédie des contenants en verre et en plastique à des marques en Europe, en Amérique du Nord et en Australie. Chaque envoi fait l'objet d'un contrôle rigoureux, conformément à un plan précis. Voici comment est élaboré un plan d'échantillonnage AQL pour les emballages : dimensionnement des lots, dimensionnement des échantillons, classes de défauts, règles de sélection et critères de qualité non observables par un simple échantillonneur.
Que décide réellement un plan d'échantillonnage AQL pour l'emballage
L'échantillonnage des limites de qualité acceptables répond à trois questions : combien d'unités dois-je examiner ? Combien de défauts suis-je autorisé à détecter ? Et que faire si j'en trouve davantage ? Tout le reste, y compris les tableaux, les lettres de code et les règles de commutation, vise à garantir la cohérence de ces trois réponses entre les inspecteurs, les équipes et les fournisseurs.
Le principe est statistique. Impossible d'ouvrir tous les cartons : on accepte donc un risque défini. Pour une taille d'échantillon et un seuil d'acceptation donnés, un lot non conforme a une probabilité connue d'être rejeté. Un plan d'échantillonnage AQL pour les emballages énonce simplement ce risque.
Commencez par le lot, pas par l'échantillon. Exploitez le lot, pas l'échantillon.
Un lot correspond à une quantité définie produite dans des conditions identiques, et bien le définir représente la moitié du travail. Si une usine conditionne trois jours de production dans un seul lot d'expédition, le système ne peut pas détecter un mardi défavorable. PauPack demande à ses fournisseurs de limiter les lots à une seule production par moule et par couleur, et d'étiqueter les palettes en conséquence.
En pratique, la taille d'un lot doit être suffisamment réduite pour qu'une seule cause puisse expliquer tous les défauts qu'il contient. Si deux machines différentes, deux équipes et deux fours à verre ont contribué au problème, il ne s'agit plus d'un seul lot, et le résultat de l'inspection sera une moyenne qui masquera le problème. Un plan d'échantillonnage AQL pour l'emballage présente toutes les faiblesses de cette définition ; c'est pourquoi cette dernière est rédigée avant tout choix de taille d'échantillon.
Taille du lot et taille de l'échantillon : Interprétation de la lettre de code
Les tableaux utilisent un code alphabétique déterminé par la taille du lot et le niveau d'inspection. Le niveau d'inspection général II est le niveau par défaut pour les emballages, et les valeurs ci-dessous correspondent à la plage de valeurs où se situent la plupart des commandes de conteneurs.
| Taille du lot (unités) | Lettre de code | Taille de l'échantillon | Remarques concernant l'emballage |
|---|---|---|---|
| 151 à 500 | G | 32 | Petites séries décorées et lots d'échantillons |
| 501 à 1 200 | H | 50 | Travaux décoratifs sur une seule palette |
| 1 201 à 3 200 | J | 80 | Commandes de petites bouteilles, coffrets cadeaux |
| 3 201 à 10 000 | K | 125 | Commande type de conteneur mixte |
| 10 001 à 35 000 | L | 200 | Des conteneurs pleins de bocaux ou de bouteilles |
| 35 001 à 150 000 | M | 315 | Programmes multi-conteneurs |
| 150 001 à 500 000 | N | 500 | Alimentation en ligne à haut débit |
Deux ajustements sont importants en pratique. Le niveau d'inspection I est acceptable lorsque le fournisseur a un long historique de fiabilité et que la classe de défauts est uniquement visuelle ; un contrôle plus rigoureux augmente la taille de l'échantillon d'environ la moitié sans modifier la limite.
Critique, majeur et mineur : tri des défauts d’emballage
La qualité d'un plan d'échantillonnage dépend de la précision des définitions des défauts qui y sont associées. Un plan d'échantillonnage AQL pour les emballages sans liste de défauts écrite conduit à des inspecteurs qui classent les défauts selon leur humeur et à un fournisseur qui conteste systématiquement chaque constat.
| Classe | Limite typique | Exemples d'emballage |
|---|---|---|
| Critique | Zéro | Finition abîmée, doublure manquante, contamination, fermeture défectueuse, bouchon de sécurité enfant qui s'ouvre en un seul mouvement |
| Majeur | 0,65 | Cordon ou pierre dans la paroi en verre, fissure à l'épaulement, finition du col incorrecte, décalage d'impression de plus de 1 mm |
| Mineure | 1.5 | Légère trace de moisissure sur la couture, légère éraflure sur une zone non imprimée, petite bulle à distance de la surface de scellage, décollement du bord de l'étiquette |
PauPack établit la liste des défauts à partir des plans du moule et non d'un modèle générique, car une bulle près de la finition et une bulle à la base présentent des risques totalement différents. Cette simple distinction permet d'éviter une part importante des litiges que nous constatons entre les marques et les sous-traitants.
Lecture correcte de la colonne Ac/Re
Chaque lettre de code est associée à un numéro d'acceptation et un numéro de rejet. Pour un échantillon de 125 unités à un niveau de qualité acceptable (AQL) de 0,65, la paire est 2 et 3, ce qui signifie que deux défauts sont acceptés et que trois entraînent le rejet du lot. Cette paire est essentielle au fonctionnement d'un plan d'échantillonnage AQL pour les emballages. La subtilité réside dans le fait que les numéros s'appliquent à chaque classe de défaut, et non à l'échantillon dans son ensemble.
C'est pourquoi un seul défaut critique entraîne le rejet d'un lot de 10 000 unités, tandis que deux défauts majeurs ne le provoquent pas. Si le plan de la marque n'indique pas clairement cette règle, un inspecteur aura généralement tendance à regrouper les catégories et à rejeter un lot qui aurait été accepté, ce qui représente un coût important pour tous.
Les règles de changement que la plupart des marques ignorent
Les tables d'échantillonnage sont conçues pour évoluer, or un plan d'échantillonnage AQL pour les emballages, figé, est utilisé de manière sous-optimale. La séquence standard est simple : inspection normale par défaut, renforcée après deux lots consécutifs non conformes, retour à l'inspection normale après cinq lots consécutifs conformes, et enfin allégée après dix lots consécutifs conformes sans aucun défaut.
Pour une marque important des conteneurs, un contrôle renforcé est le moyen le plus économique de détecter rapidement un problème. Cela coûte quelques unités supplémentaires inspectées lors de la prochaine commande et permet de repérer un dysfonctionnement du fournisseur avant que les trois conteneurs suivants ne se reproduisent. PauPack indique que le plan est déjà intégré à la fiche d'inspection, ce qui évite à l'acheteur de devoir le reconstituer.
Ce que l'AQL ne peut pas voir sur une bouteille ou un bocal
Un plan d'échantillonnage AQL pour les emballages comptabilise ce que l'inspecteur peut voir. Il ne mesure pas l'expérience du client, et il est important de souligner cet écart avant la signature du plan.
Le couple de serrage, le taux de fuite, la résistance aux chutes, l'adhérence du revêtement, le positionnement de l'étiquette sous charge et la sensation du bouchon après dix ouvertures ne sont pas pris en compte dans le tableau. Un pot peut passer l'inspection visuelle (zéro défaut) et pourtant fuir pendant le transport si le joint a été comprimé trop souvent lors du bouchage. Il ne s'agit pas d'un échec d'échantillonnage, mais d'une limite d'échantillonnage, mentionnée sur la fiche d'inspection PauPack avant même le prélèvement de la première palette.
Associer AQL aux tests fonctionnels
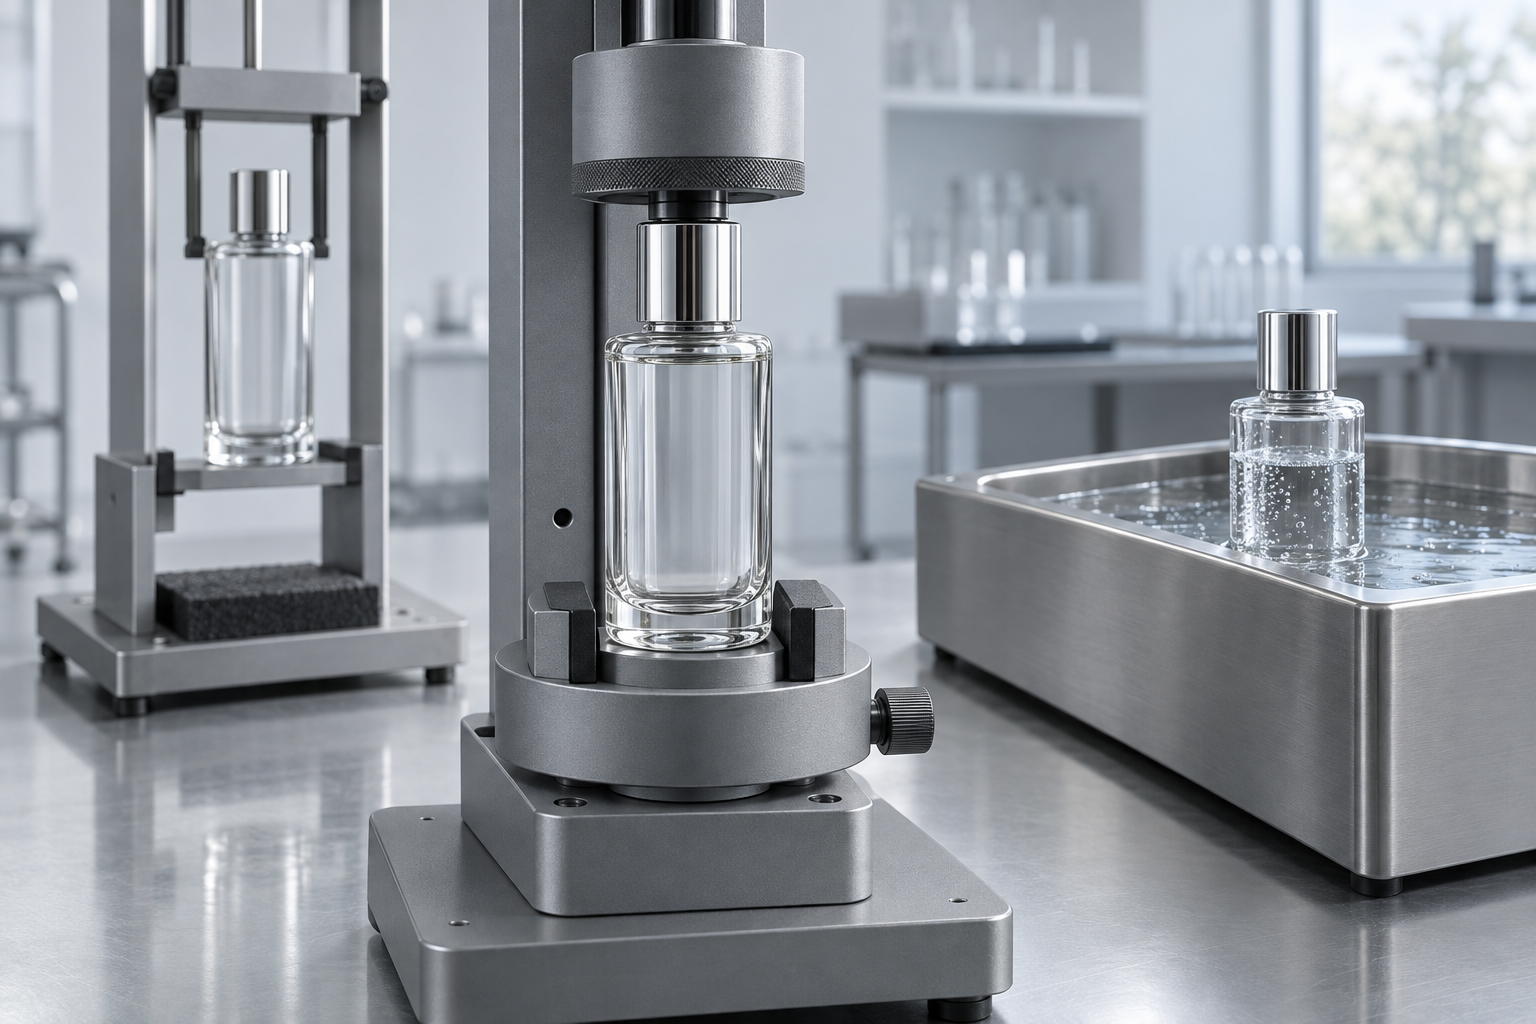
La solution pratique consiste à effectuer trois mesures sur le même échantillon : un test de couple sur dix unités, un test d’étanchéité sur cinq et un test de chute sur trois. Ces dix-huit mesures supplémentaires prennent environ vingt minutes et permettent de détecter les défauts qu’un tableau visuel ne peut pas révéler.
Les exigences de l'USP en matière d'emballage et de stockage confirment ce point du point de vue réglementaire : le contenant, le système de fermeture et le contenu sont considérés comme un seul et même système. Lorsque l'emballage remplit également une fonction de sécurité, le cadre d'essais et de certification de la CPSC rappelle utilement qu'un essai documenté, et non un simple avis d'inspection, est ce qu'exigeront les autorités réglementaires et les détaillants.
Combien de conteneurs retirer de chaque couche de palette
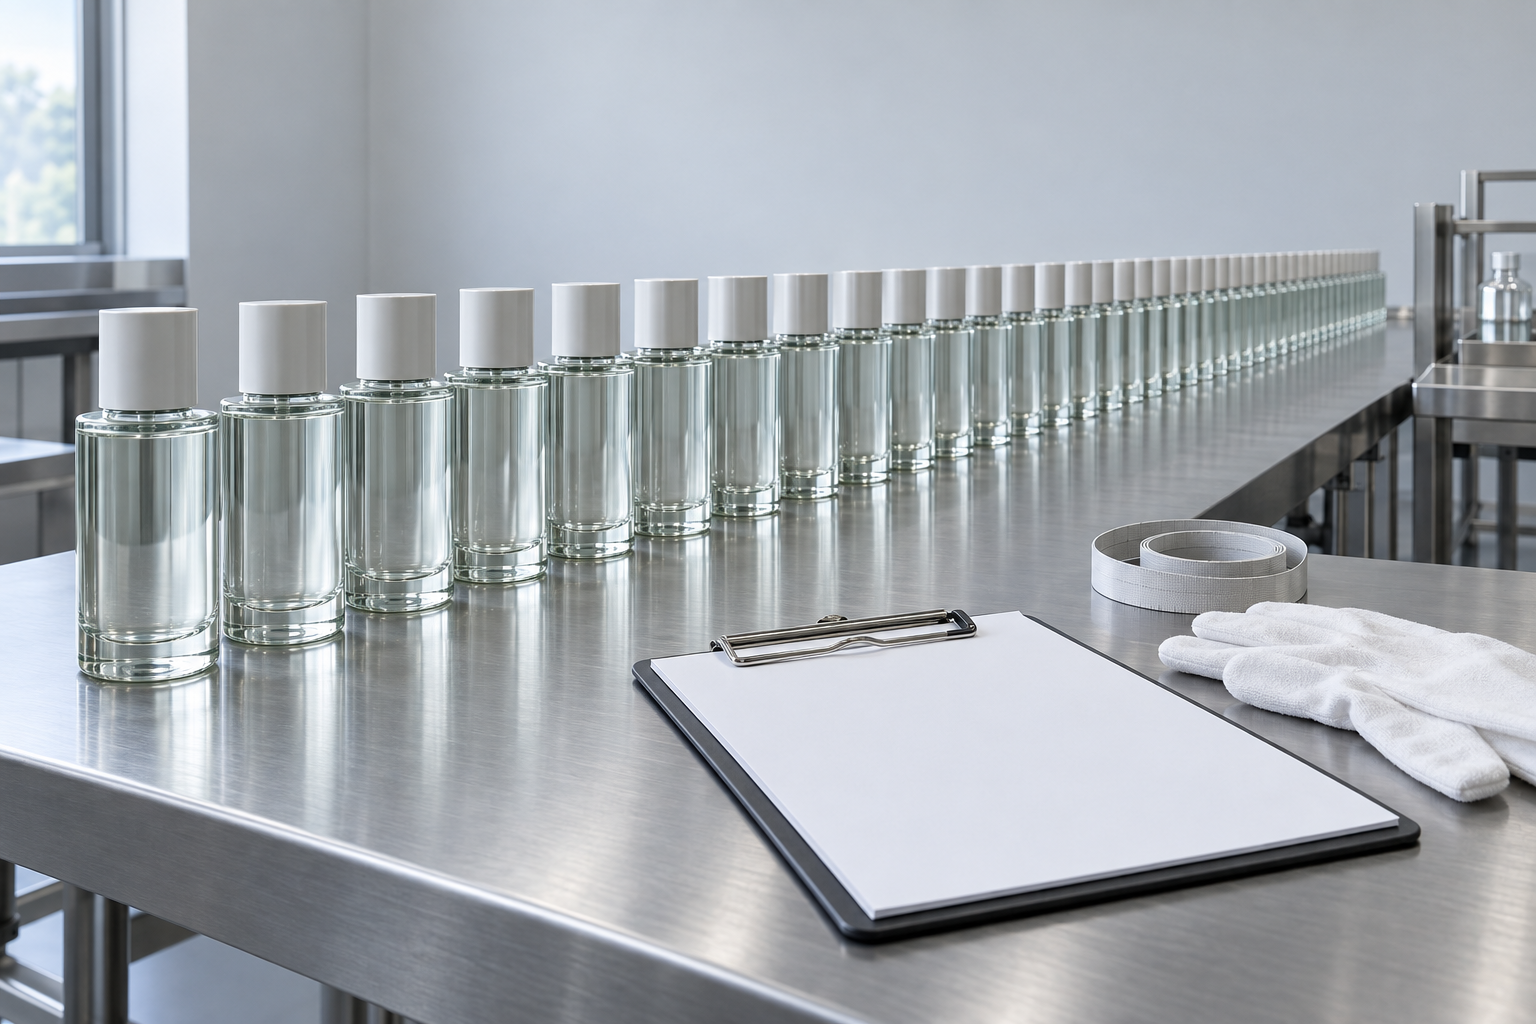
L'échantillonnage aléatoire est facile à mal réaliser sur une palette de verre. Prélever 125 unités dans les deux cartons les plus proches de la porte de chargement ne constitue pas un échantillon aléatoire ; il s'agit d'un échantillon représentatif de la porte. Répartissez le prélèvement sur au moins cinq cartons, trois couches et les deux faces de la palette, et notez le carton d'origine de chaque unité. C'est sur cette cartographie des cartons que repose l'élaboration d'un plan d'échantillonnage AQL pour l'emballage.
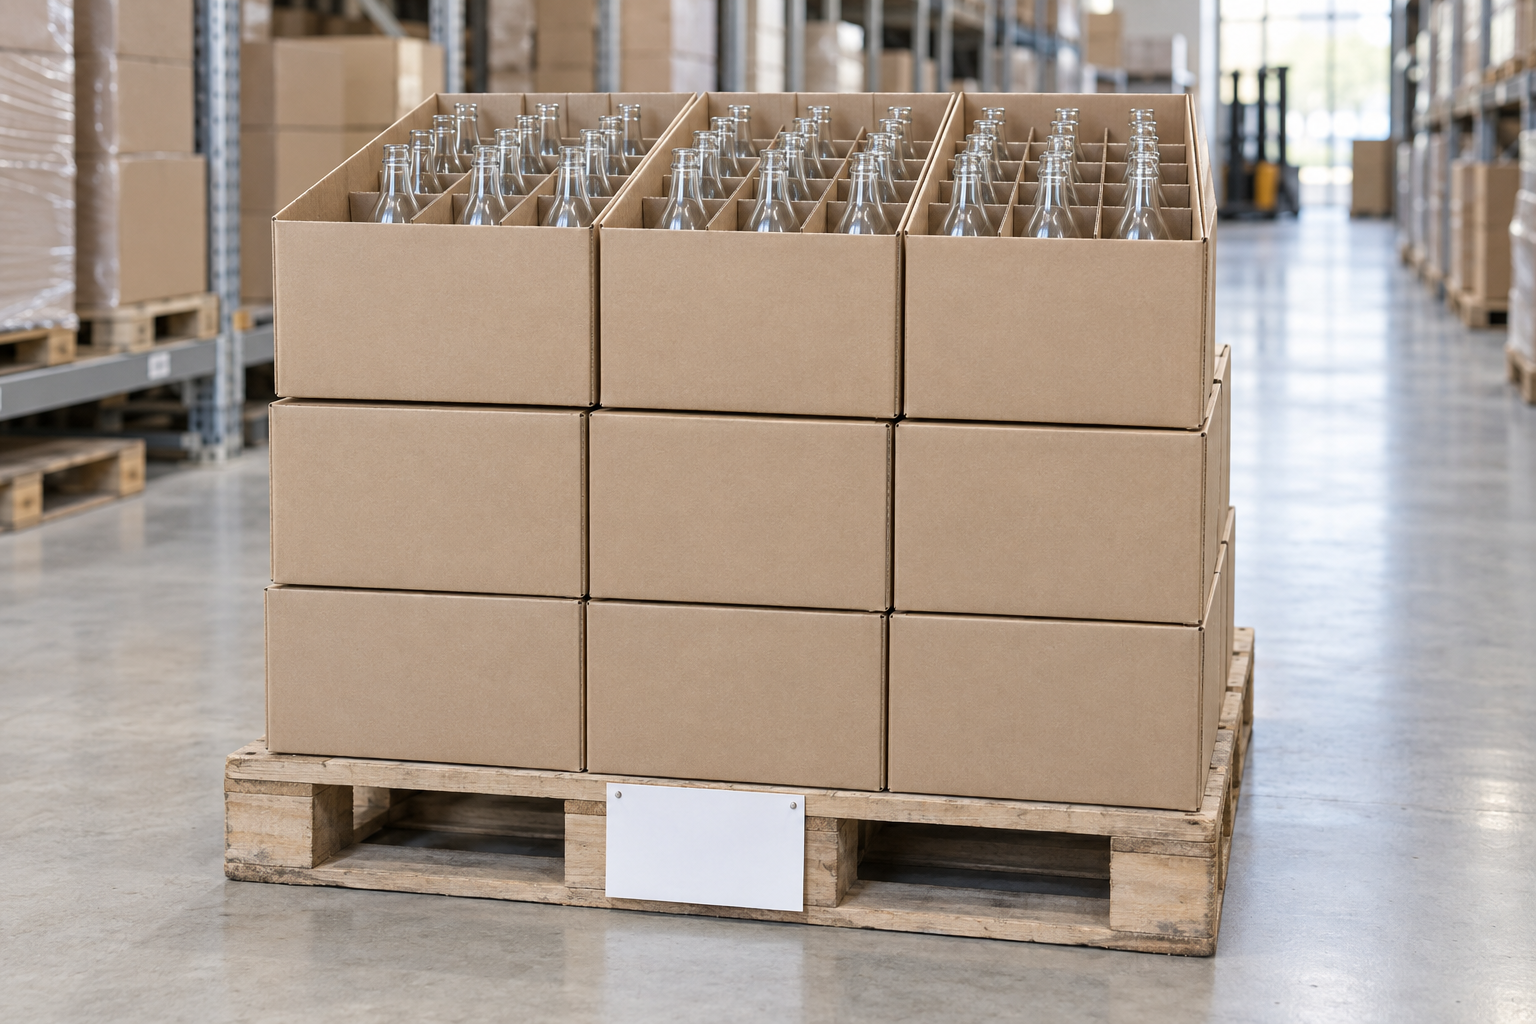
Les défauts du verre se regroupent par cavité de moule et par durée de cuisson, ces deux facteurs suivant la séquence des cartons. Lorsqu'un défaut est détecté, le schéma des cartons indique à l'usine quelle cavité inspecter ensuite ; c'est ce qui fait la différence entre une réparation en deux jours et une procédure de trois semaines.
Intégration du plan dans le bon de commande
Un plan d'échantillonnage AQL pour les emballages, relégué à un manuel qualité, est sans valeur commerciale. PauPack demande aux marques d'inclure cinq lignes dans leur bon de commande : le niveau d'inspection, les classes de défauts avec leurs valeurs AQL, la taille de l'échantillon pour le lot prévu, les tests fonctionnels à réaliser et la solution à mettre en œuvre en cas de rejet du lot.
Cette dernière ligne est cruciale. Le remplacement, la remise en état en usine ou un avoir doivent être choisis avant le chargement du conteneur, et non après sa réception. Les marques qui appliquent cette méthode à l'échelle d'un programme plus vaste l'associent généralement à notre liste de contrôle qualité des emballages et aux dimensions définies lors du prototypage des bouteilles en verre .
Dossiers, photos et décision de publication
Un dossier de validation doit permettre à une personne extérieure de reconstituer la décision. PauPack fournit la fiche d'inspection, les codes de lot, les photos des défauts avec une échelle de référence, les données de couple et d'étanchéité, ainsi que le nom du signataire du document de validation.
Les photographies ont une importance démesurée ; il est donc essentiel de les utiliser avec rigueur : une photo du défaut sur la palette, un gros plan avec une règle et une photo d’une unité conforme du même carton à titre de comparaison. Trois photos par catégorie de défaut suffisent et permettent de régler la plupart des litiges en moins d’une journée.
Quand les plans d'échantillonnage AQL des emballages échouent en pratique
Les défaillances sont suffisamment prévisibles pour être répertoriées, et chacune d'entre elles relève d'un problème de documentation plutôt que d'un problème statistique.
| Échec | À quoi ça ressemble | Réparer |
|---|---|---|
| Beaucoup trop large | Trois équipes moyennées en un seul résultat | Limitez le nombre de lots à une seule production par moule et par couleur. |
| Défauts non définis | Les inspecteurs sont en désaccord sur la même unité | Joindre des photographies à chaque classe de défaut |
| Classes additionnées | Lots sains rejetés | Précisez que des limites s'appliquent par classe |
| Le plan ne change jamais | Même taille d'échantillon après un lot défectueux | Appliquer des règles plus strictes et plus strictes sur la feuille |
| Visuel uniquement | Les fuites sont détectées lors de l'inspection mais non pendant le transport. | Ajouter du couple, une fuite et une chute au même échantillon |
Ce que PauPack expédie avec chaque inspection
Chaque commande PauPack est accompagnée d'un dossier de contrôle : le plan utilisé, l'échantillon réalisé, le registre des défauts avec photographies, les mesures de couple et dimensionnelles lorsque la fermeture ou la finition du col sont critiques, et la signature de validation. Pour les travaux décorés, le registre comprend également une évaluation colorimétrique par rapport à la norme approuvée.
Les marques qui comparent les fournisseurs constatent généralement que le plan est identique, mais que les définitions diffèrent. Nos pages sur les quantités minimales de commande (MOQ) pour les bouteilles en verre et sur le coût des moules pour bouteilles sur mesure expliquent comment l'outillage influe sur la capacité d'un premier lot, et les contrôles spécifiques aux systèmes de fermeture sont abordés dans la section consacrée aux tests d'échantillons de flacons pharmaceutiques .
Plan d'échantillonnage AQL pour l'emballage : Les questions des acheteurs
Qu’est-ce qu’un plan d’échantillonnage AQL pour les emballages ?
Il s'agit d'une règle écrite qui précise le nombre de bouteilles ou de bocaux à prélever dans un lot, le nombre de défauts tolérés et les conséquences d'un dépassement de ce nombre. Ce plan transforme une évaluation subjective d'une palette en une décision reproductible qu'un second inspecteur pourrait prendre indépendamment.
Quel niveau AQL un acheteur d'emballages doit-il choisir ?
La plupart des clients de PauPack acceptent un taux de 0,65 pour les défauts majeurs et de 1,5 ou 2,5 pour les défauts mineurs, avec une tolérance zéro pour les défauts critiques, comme un bouchon défectueux. Ce seuil relève d'un choix commercial et non légal ; il doit donc être stipulé dans le bon de commande plutôt que présumé.
Combien d'unités d'un même lot faut-il inspecter ?
Utilisez la colonne « Niveau d'inspection général II » du tableau d'échantillonnage comme valeur par défaut. Cela donne 125 unités pour un lot de 3 201 à 10 000 pièces, et 200 unités pour un lot de 10 001 à 35 000 pièces, ce qui correspond à la fourchette de taille de la plupart des expéditions par conteneur.
Ai-je besoin d'un plan d'échantillonnage AQL pour les bouteilles en verre ?
Oui, et il convient de le diviser en sections visuelles et dimensionnelles. Le verre présente des joints de moulage, des cordons, des pierres et des marques de contrôle qu'un tableau visuel générique ne décrit pas ; le plan doit donc comporter une description spécifique pour chacun de ces éléments avant que l'inspecteur n'examine une palette.
Qu’est-ce qui constitue un défaut critique dans l’emballage ?
Tout élément qui compromet l'étanchéité, expose le produit à une contamination ou crée un risque pour la sécurité est inacceptable. Une finition fissurée, un joint manquant, un bouchon qui s'abîme avant d'être serré au couple prescrit et une fermeture de sécurité enfant qui s'ouvre d'un seul geste sont autant d'éléments à tolérance zéro.
Quel est le lien entre le niveau de qualité acceptable (AQL) et les tests de couple et d'étanchéité ?
Il ne les remplace pas. Les plans d'échantillonnage AQL comptabilisent les défauts ; ils ne mesurent pas l'étanchéité. PauPack associe le plan visuel à un contrôle du couple de serrage sur le même échantillon et à un test d'étanchéité sur un sous-ensemble plus restreint, car un bouchon peut paraître parfait tout en conservant 40 % de son couple de serrage spécifié.
L'échantillon doit-il être prélevé sur le dessus de la palette ?
Non. Prélevez des échantillons aux quatre coins et au centre, ainsi que sur les couches inférieure, médiane et supérieure de la palette. Les défauts se regroupent par cavité de moule et par couche ; un échantillon prélevé sur la couche supérieure peut donc ne pas détecter une cavité ayant chauffé pendant toute la durée du poste.
Quand faut-il passer à un contrôle plus strict ou moins rigoureux ?
Après deux lots consécutifs présentant des défauts supérieurs au seuil d'acceptation, un contrôle renforcé est mis en place jusqu'à ce que cinq lots soient conformes. Dix lots consécutifs conformes permettent ensuite un contrôle allégé. L'intégration de ces deux phrases au plan d'échantillonnage en fait un système et non une mesure ponctuelle.
Quels documents doivent accompagner une inspection d'emballage ?
Le plan lui-même, les codes de lot et de série, le nombre d'unités prélevées, le défaut constaté par catégorie, les données de mesure du couple et des dimensions, ainsi qu'une décharge signée accompagnée de photographies de chaque défaut. Un acheteur devrait pouvoir reconstituer la décision prise des années plus tard à partir de ce dossier.
Un plan d'échantillonnage AQL peut-il réduire les contrôles à réception ?
C'est possible, et c'est généralement le but recherché. Dès que dix lots consécutifs sont validés selon le plan, un contrôle allégé est justifié, et l'inspection à réception peut passer d'un contrôle complet à un simple audit. PauPack fournit les données historiques qui garantissent la transparence de cette transition.