La perte par évaporation d'un flacon de parfum est un échec discret qui se manifeste chez le client par un flacon à moitié vide et une plainte concernant son rapport qualité-prix, trois mois après que tous les participants ont validé l'échantillon.
Au lancement, tout semble parfait. Le sertissage est bien droit, le col est impeccable et l'emballage est sec. Pourtant, chaque semaine, la bouteille perd une fraction de gramme par un mécanisme invisible.
PauPack fournit des flacons et des bouchons de parfum à des marques en Europe, en Amérique du Nord et au Moyen-Orient, et c'est toujours cette mesure qui distingue un échantillon photogénique d'un emballage qui résiste à un contenant.
Vous trouverez ci-dessous le protocole de perte de poids que nous utilisons, les chiffres qui le sous-tendent et les décisions de fermeture qui les influencent.
Que mesure réellement la perte par évaporation d'un flacon de parfum ?
Le test mesure la masse de vapeur s'échappant d'un emballage scellé au fil du temps. Il ne tient pas compte du passage de la vapeur à travers une doublure, une jupe sertie ou un corps de pompe, et ne fait pas de distinction entre l'alcool, l'eau et la fraction aromatique. C'est pourquoi le taux de perte par évaporation d'un flacon de parfum est une caractéristique de l'emballage et non du liquide.
C'est un atout plutôt qu'une faiblesse. Un client juge la bouteille à son poids et à son arôme ; il est donc essentiel de maîtriser un seul paramètre qui englobe ces deux aspects.
PauPack considère la perte par évaporation des flacons de parfum comme un indicateur de fermeture plutôt que de formulation, car le même jus dans un bouchon mieux fermé donne un résultat différent, alors que le même bouchon sur un revêtement plus fin ne donne pas le même résultat.
Pourquoi la fermeture détermine le nombre
Un sachet de parfum présente trois voies d'évaporation possibles : à travers la doublure, autour du sertissage et à travers le corps de la pompe. Cette dernière, bien que minime, est réelle, car la plupart des tiges de pompe sont munies d'un joint d'étanchéité conçu pour ralentir la fuite plutôt que de l'empêcher complètement.
L'interface du col devient donc la surface déterminante. Sur un emballage serti, le joint est une jupe métallique comprimée sur le verre, et sa qualité dépend de la tolérance du col, de l'émail et de la profondeur du sertissage. Sur un emballage vissé, le joint est une doublure comprimée par le couple de serrage, et sa qualité dépend du matériau de la doublure et de sa résistance au couple après une semaine sur une palette.
C’est pourquoi une pompe parfaitement fonctionnelle sur un flacon de référence peut présenter un dysfonctionnement sur un moule de production. Le bouchon est resté le même, mais le goulot a changé, ce qui a entraîné une perte par évaporation du parfum.
Col fileté ou serti : choisir en fonction du nombre
Les emballages sertis présentent l'avantage d'une perte de capacité réduite au détriment de la flexibilité. Le sertissage étant permanent, un modèle rechargeable ou adapté aux voyages est généralement composé d'un col à vis et d'une doublure, ce qui compense une perte prévisible de 0,1 % par une valeur qui dépend du maintien du couple de serrage.
Lorsque la marque a besoin des deux, la solution courante consiste en un flacon principal serti et un vaporisateur de voyage à col vissé, le format de voyage étant soumis à un objectif de perte moins strict car sa durée de vie dans un sac se mesure en semaines plutôt qu'en années.
PauPack indique les deux options sur le même moule afin que le compromis soit visible, et enregistre la perte par évaporation prévue du flacon de parfum pour chaque option sur la fiche technique.
Vaporisateurs de voyage et flacons d'échantillons : les formats les plus difficiles à transporter
Les petits formats perdent proportionnellement plus de produit, car la surface autour du goulot reste sensiblement la même tandis que le poids du contenu diminue. Un flacon de 5 ml à bouchon à vis peut perdre 0,5 % par mois et rester un produit de qualité, à condition de ne pas comparer sa perte par évaporation avec celle d'un flacon de 100 ml placé à côté, sur le même graphique.
Les flacons d'échantillons posent un second problème : ils sont manipulés, ouverts et refermés. Chaque ouverture entraîne un échange de vapeur saturée contre de l'air sec ; par conséquent, un format de transport doit être évalué avec un cycle d'ouverture lors du test, plutôt qu'avec l'emballage laissé scellé.
PauPack exécute le panneau secondaire avec des ouvertures au jour 7 et au jour 21 lorsque le format est un échantillon ou un vaporisateur de voyage, et rapporte les chiffres de perte par évaporation à la fois du flacon de parfum scellé et du flacon manipulé.
Le point de départ : ce que perd un coffret de parfum Sound
Ces valeurs proviennent de sachets de 50 ml remplis au niveau optimal et conservés à 22 °C et 50 % d'humidité relative. Il s'agit de moyennes issues d'essais comparatifs ; utilisez-les comme point de départ et effectuez des mesures personnalisées.
| Type de fermeture | Perte mensuelle | Cause typique de variation | Notes |
|---|---|---|---|
| Pompe sertie, col émaillé à la flamme | 0,05 à 0,15% | Profondeur du sertissage, ovalité du col | La référence pour un pack premium |
| Pompe sertie, col lisse | 0,12 à 0,25% | Qualité de l'émail et des joints de moule | S'améliore nettement avec une étape de glaçage |
| Col fileté avec revêtement PE | 0,20 à 0,40% | Maintien du couple, dureté de la chemise | Mesurer à nouveau le couple après 24 heures |
| Col à visser avec doublure en mousse fine | 0,35 à 0,60% | Ensemble de compression de la doublure | Courant sur les sprays de voyage |
| Roulez avec la balle et le gobelet | 0,30 à 0,55% | Ajustement parfait, siège à boule | Les formules à base d'huile perdent moins |
Deux colonnes importent plus que les chiffres. L'écart à l'intérieur d'une même ligne est généralement plus important que l'espace entre les lignes, et cela est presque toujours dû à un détail dimensionnel qui n'a jamais été représenté sur le dessin.
Mise en place d'un test de perte de poids
Le protocole est volontairement simple, et c'est là son but. N'importe quel membre d'une équipe compétente peut l'utiliser sans matériel supplémentaire, hormis un bon équilibreur et une armoire électrique contrôlée.
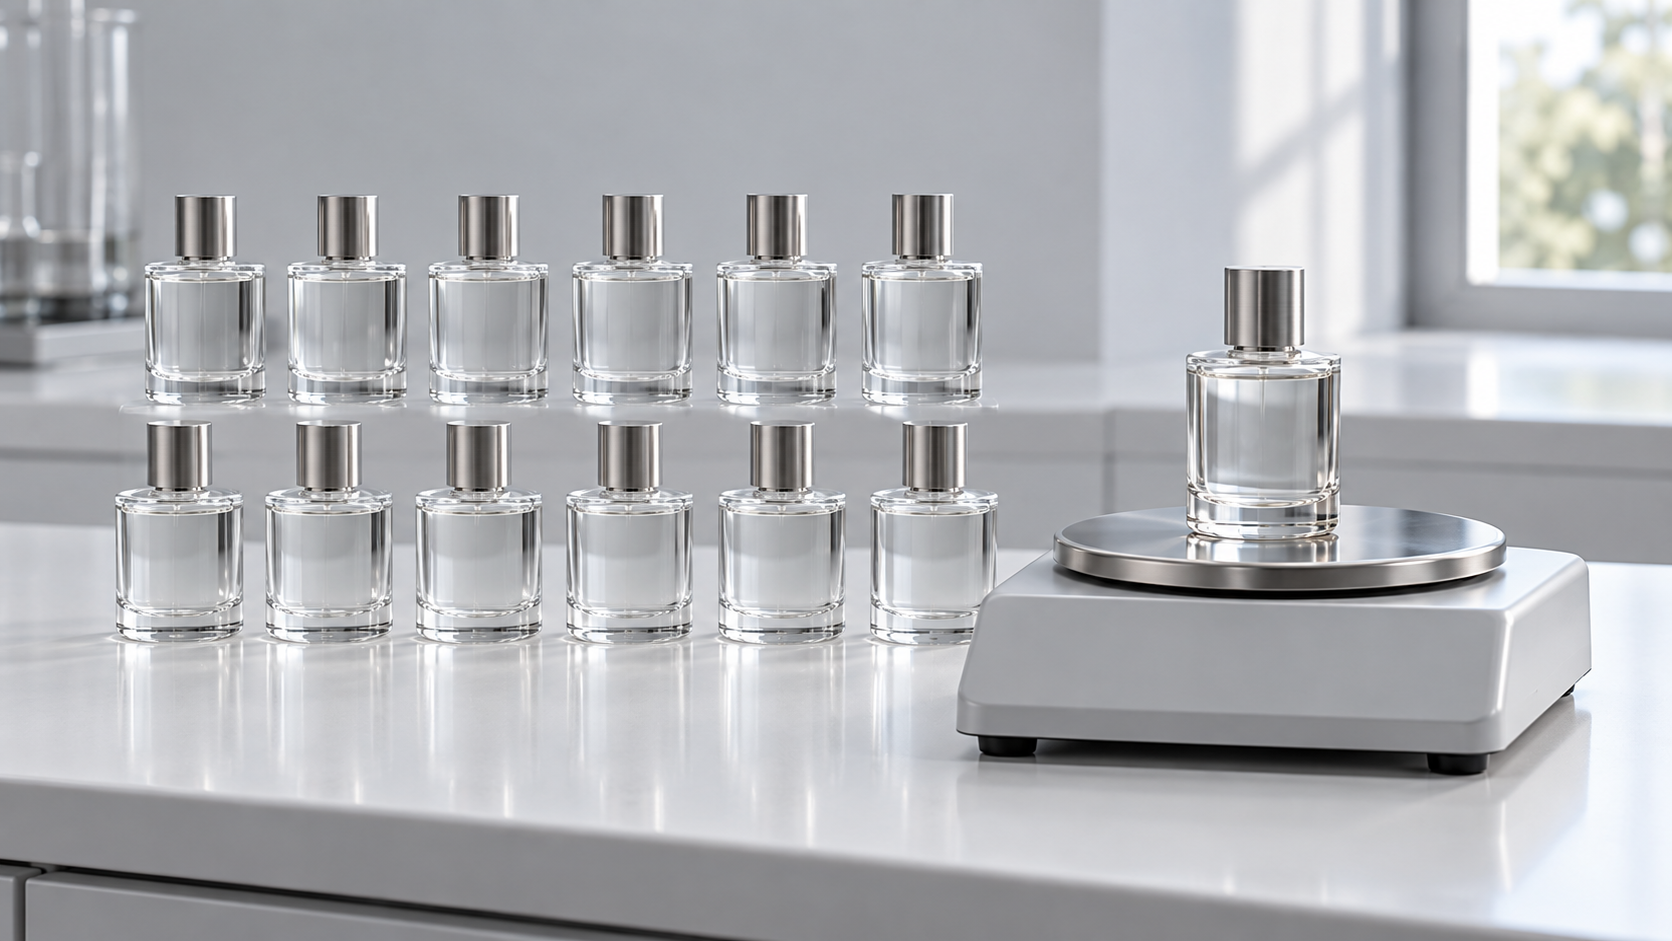
- Remplir douze bouteilles d'un même lot jusqu'au niveau de travail, en utilisant le bouchon de production, le réglage de sertissage ou la valeur de couple.
- Pesez chaque bouteille sur une balance lisible à 0,01 g près et inscrivez le poids initial sur la feuille de relevé.
- Maintenir les échantillons à la verticale à 22 °C et 50 % d'humidité relative, dans l'obscurité, sans mouvement d'air sur la paillasse.
- Peser le jour 1, le jour 7, le jour 14, la semaine 6 et la semaine 12, toujours à la même heure de la journée et sur la même balance.
- Convertissez chaque mesure en un pourcentage du poids de remplissage initial afin de pouvoir comparer des bouteilles de tailles différentes sur un même graphique.
- Inspectez le collier, le corps de la pompe et le fond du carton à chaque pesée et photographiez tout ce qui change.
- Répétez l'opération complète à 32 °C pour voir jusqu'où le nombre évolue avant que le paquet n'atteigne un marché chaud.
Douze bouteilles plutôt qu'une seule, car une seule bouteille ne permet de connaître que ce qui s'est passé. PauPack effectue le test avec le jus de la marque et le bouchon de production, puis conserve trois bouteilles comme échantillons de référence.
Température et humidité : les deux multiplicateurs
Le taux de perte augmente avec la température car la pression de vapeur augmente également, et cette relation est suffisamment proche d'un doublement tous les 10 °C pour être utile à la planification. L'humidité relative agit sur la membrane et sur l'eau contenue dans la formule, et modifie la forme de la courbe plutôt que seulement sa hauteur.
| Condition | Impact sur la perte mensuelle | Ce que cela vous dit |
|---|---|---|
| 22 °C, 50 % HR | Figure de référence | Le nombre que vous avez indiqué dans les spécifications |
| 32 °C, 50 % HR | Environ 1,8 à 2,2 fois la référence | Risque lié aux marchés chauds et exposition au transport maritime |
| 22 °C, 80 % HR | Plus lent pour les formules à base d'alcool, plus rapide pour celles à base d'eau. | Quelle fraction part réellement ? |
| Températures fluctuantes de 18 à 30 °C | Lecture la plus élevée de l'ensemble | Comportement réel du conteneur et cas intéressant à tester |
Les ports et les entrepôts sont rarement stables. Un emballage soumis à une variation de température de 12 °C par jour subira des pertes supérieures à celles d'un emballage conservé à la température moyenne, c'est pourquoi, lors d'un lancement réel, c'est généralement la rangée présentant les fluctuations les plus importantes qui compte. PauPack indique les pertes par évaporation des flacons de parfum pour ce cas précis, plutôt que pour le cas le plus simple.
Interpréter la courbe : que signifie chaque forme ?
Une courbe droite et stable indique que le joint est étanche et que les pertes sont principalement dues à la bague de la pompe. Une courbe abrupte la première semaine, puis s'aplatissant, signifie généralement que le système s'est dégazé lors du remplissage avant de se stabiliser.
La forme préoccupante est une ligne droite qui s'accentue après la quatrième semaine. Cela indique soit une compression de la doublure, soit un relâchement du sertissage dû aux variations de vitesse de dilatation du verre et de l'aluminium. Ces problèmes ne s'améliorent pas avec le temps et sont faciles à détecter dès la phase d'échantillonnage. Seule une courbe de perte par évaporation ascendante pour un flacon de parfum devrait justifier l'arrêt du lancement.
Si la courbe est irrégulière plutôt que lisse, examinez la méthode utilisée avant l'emballage : les variations de température sur la paillasse, une balance qui a été déplacée ou des bouteilles pesées à différents moments de la journée se traduiront par une dispersion des données.
Là où la perte se produit réellement
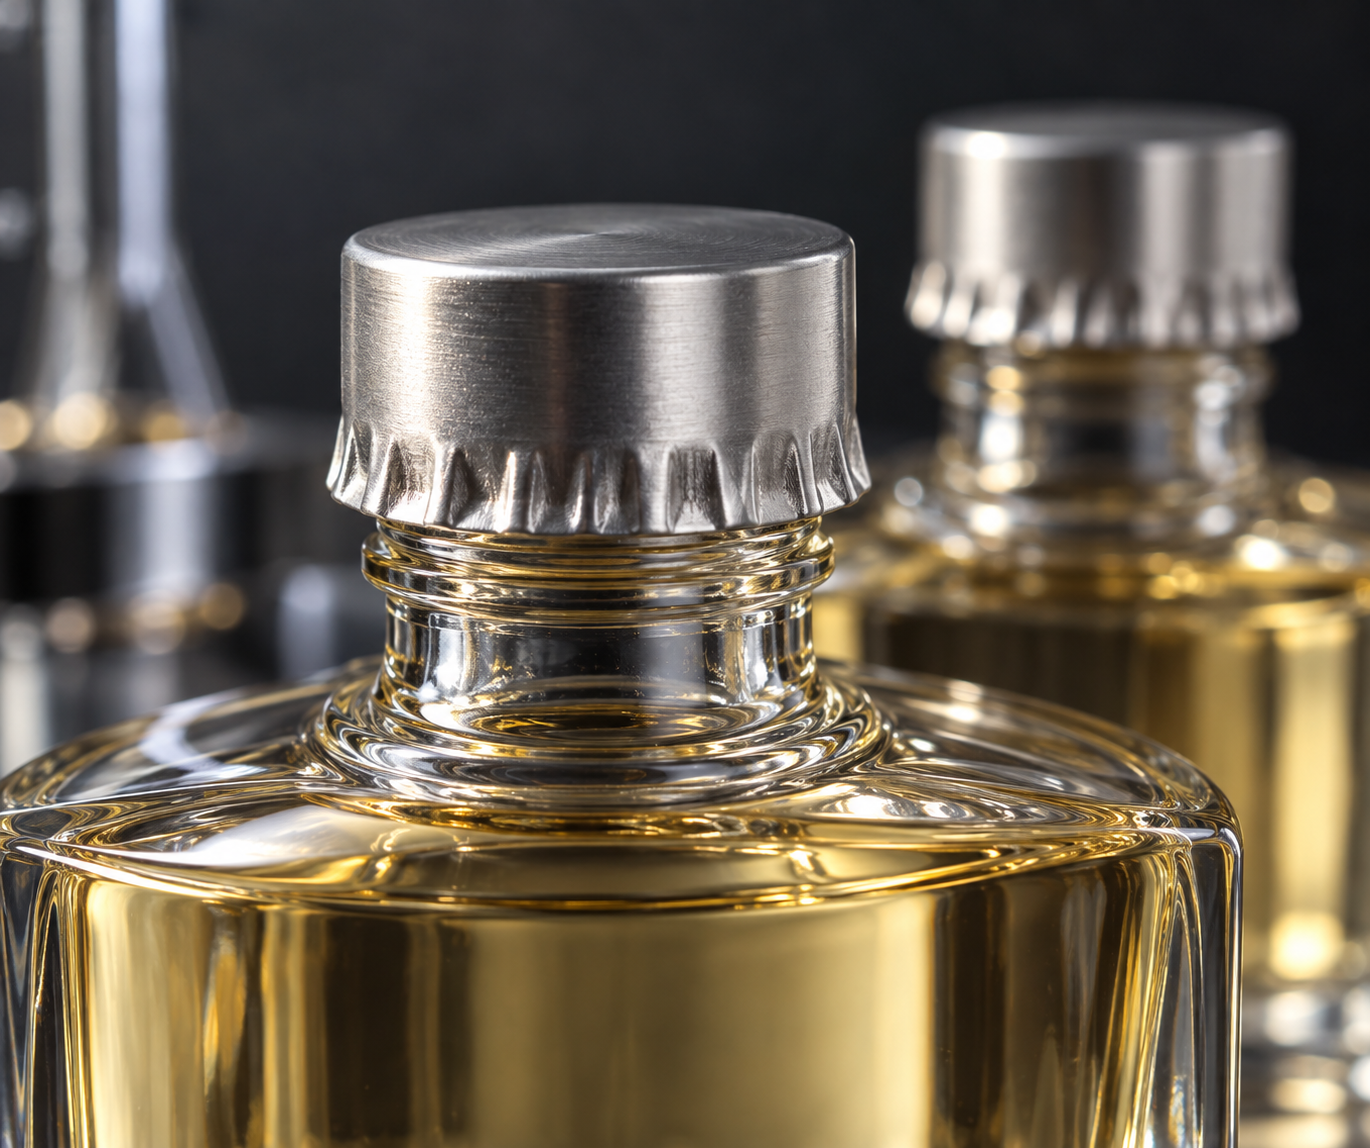
La quasi-totalité du problème se situe au niveau de quatre points : la jupe sertie, où l’étanchéité dépend de la façon dont l’aluminium a été formé sur le verre ; la chemise, où la déformation due à la compression réduit la force d’étanchéité au fil des semaines ; le corps de la pompe, où le joint de la tige laisse passer un filet de vapeur, et ce, intentionnellement ; et le col lui-même, où une ovalisation ou une ligne de moulage crée un passage empêchant la fermeture complète.
La tolérance au niveau du col est celle qui est le plus souvent négligée. Un moule à deux cavités peut produire des cols différant de seulement un dixième de millimètre ; un bouchon conforme sur une cavité présentera une tolérance différente sur l’autre. PauPack mesure les deux cavités dès la première injection et conserve les données dans la fiche du moule plutôt que dans le dossier de lot.
Lorsqu'une formulation est particulièrement volatile, la solution consiste généralement en un sertissage plus épais, un col vitrifié et une pompe avec un joint de tige plus étanche, dans cet ordre et selon cet ordre de coût également.
Pertes par évaporation et allégations sur l'étiquette
Le volume de remplissage et les pertes par évaporation sont liés d'une manière indiquée sur l'étiquette. Si un flacon de 50 ml perd 0,4 % par mois, alors un flacon stocké pendant un an avant d'être vendu ne contient plus le volume annoncé.
Il s'agit d'un risque juridique avant même d'un problème de service à la clientèle. La plupart des marchés réglementent le contenu net au point de vente, et un emballage conforme aux normes lors du remplissage peut se retrouver hors tolérance pendant le stockage.
PauPack conçoit la cible de remplissage en tenant compte de cette dérive et spécifie les conditions de stockage, de sorte que l'étiquette reste valide même avec un conteneur lent et pas seulement avec un conteneur rapide.
Six semaines qui permettent d'économiser un conteneur.
Le calcul est simple. Un programme minceur de six semaines coûte quelques centaines de dollars en temps et un emplacement en rayon. Un conteneur de 40 000 sachets incomplets engendre des frais de transport, de remplacement, d'emplacement en magasin et de communication.
Si possible, effectuez un essai sur le panneau avant la fabrication de l'outillage, puis un autre sur le moule de production si la finition du col a été modifiée. Si une seule de ces deux options est envisageable, privilégiez le moule de production, car c'est là que se situe la source des variations.
PauPack intègre le panel de perte de poids à la procédure d'approbation des échantillons plutôt qu'à un projet distinct, ce qui explique pourquoi l'emballage et le document arrivent ensemble, et pourquoi la perte par évaporation du flacon de parfum est indiquée comme un nombre dans le cahier des charges plutôt que comme une promesse.
Ce que PauPack prépare avant le lancement d'un parfum
Un flacon de parfum est un système composé d'un moule, d'un col, d'un émail, d'un bouchon, d'une pompe et d'un niveau de remplissage. PauPack prépare en gros des flacons de parfum avec le col et la décoration choisis par la marque, et fournit des flacons de référence issus de son atelier de production afin de garantir la reproduction du sertissage lors d'une prochaine commande.
Les marques qui développent une gamme commencent généralement par des flacons de parfum de luxe et des flacons de 50 ml , puis ajoutent un format voyage. Lorsque le bouchon est encore ouvert, nos notes sur les flacons de parfum vides en gros détaillent les options de doublure, et la quantité minimale de commande est définie par le nombre de flacons plutôt que par la palette.
Si l'emballage est expédié aux États-Unis avec un produit de consommation, sa fermeture peut également être soumise à la réglementation fédérale en matière d'emballage. La base de données de rappels de la CPSC rappelle utilement combien de fois une fuite, plutôt qu'un problème de formule, entraîne le retrait d'un produit de la liste des produits concernés ; il s'agit d'une vérification peu coûteuse au stade de l'échantillonnage.
Pertes par évaporation des flacons de parfum : les questions que se posent les marques
Quel est le taux de perte par évaporation normal pour un flacon de parfum ?
Pour un sertissage bien ajusté sur un flacon de 50 ml, prévoyez une perte de 0,05 à 0,15 % du poids de remplissage par mois à 22 °C. Un vaporisateur de voyage à col vissé avec une doublure souple peut consommer trois fois plus de ce pourcentage, et toute perte supérieure à 0,5 % par mois est un problème de fermeture plutôt qu'un problème de formulation.
Comment mesure-t-on les pertes par évaporation ?
La perte de poids est mesurée à l'aide d'une balance précise à 0,01 g. Pesez le flacon scellé, conservez-le à température et humidité contrôlées, puis pesez-le à nouveau à intervalles réguliers. Divisez ensuite la perte par le poids initial du flacon pour obtenir un pourcentage. PauPack effectue ce calcul sur le bouchon de production et non sur un bouchon de laboratoire.
La perte par évaporation signifie-t-elle que la bouteille fuit ?
Pas au sens habituel. Une fuite produit un film visible ou un carton humide. Les pertes par évaporation correspondent à la vapeur qui traverse la doublure ou la jupe de sertissage ; elles sont invisibles à court terme, c’est pourquoi il faut utiliser un équilibreur plutôt qu’un œil.
Quelle fermeture est la plus perdante ?
Les cartouches à col fileté en aluminium avec une fine doublure, suivies des pompes à sertir économiques à jupe courte, offrent des performances nettement supérieures. Un sertissage correctement réalisé sur un col émaillé à la flamme assure une étanchéité optimale grâce à un contact métal-verre et non à la compression d'un disque en plastique.
Dans quelle mesure la température modifie-t-elle le taux de perte ?
Elle double approximativement pour chaque tranche de 10 °C au-dessus de 22 °C. Une bouteille affichant 0,10 % par mois dans une armoire de laboratoire peut afficher 0,25 % dans un entrepôt chauffé, c'est pourquoi la température de stockage doit figurer sur le rapport de test comme une condition fixe.
L'espace mental peut-il influencer la lecture ?
Oui, de deux manières. Un grand espace libre retient plus de vapeur et ralentit la vitesse initiale, tandis qu'un petit espace libre augmente la pression de vapeur. Remplissez jusqu'au niveau de travail pour chaque échantillon, sinon vous comparerez des volumes d'air plutôt que des fermetures.
Combien de temps doit durer le test ?
Comptez au minimum six semaines pour une décision et douze semaines pour une réclamation auprès du client. La différence la plus significative entre les fermetures apparaît généralement lors des trois premières pesées, mais une défaillance progressive du revêtement se manifeste souvent entre la sixième et la douzième semaine.
Le parfum en lui-même change-t-il la perception de la perte ?
Oui. Les formules à forte teneur en alcool et aux notes de tête prononcées s'évaporent plus rapidement que les bases ambrées denses à température égale, et une formule plus diluée se comporte différemment. PauPack teste les e-liquides de la marque, car un simulant de laboratoire permet de répondre à une question que personne ne s'est posée.
Que doit contenir la fiche d'enregistrement ?
Poids de remplissage, type et lot de fermeture, réglage du sertissage ou du couple, température et humidité de l'enceinte, programme de pesée et photographie du col après la pesée finale. Les exigences de l'USP en matière d'emballage et de stockage considèrent le contenant et sa fermeture comme un système qualifié unique, ce qui est précisément documenté dans la fiche.
Quand faut-il répéter le test ?
À chaque changement de lot de bouchon, de sertissage, de finition du col ou de fournisseur de verre, une variation de tolérance de 0,1 mm au niveau du col suffit à modifier les pertes par évaporation d'un flacon de parfum. Il est bien plus économique de peser à nouveau douze flacons que de remplacer un conteneur entier.