Un plan de muestreo AQL para el embalaje es el documento que convierte la afirmación "el envío parece estar bien" en un número, y es la herramienta de calidad más económica que una marca puede implementar antes de que el primer contenedor salga de la fábrica. Cuesta una página y una hora de toma de decisiones, y evita las dos discusiones más costosas en el embalaje: la marca afirma que el lote es inutilizable, la fábrica afirma que el lote es normal, y ninguna de las partes tiene un estándar escrito al que recurrir.
PauPack envía envases de vidrio y plástico a marcas en Europa, Norteamérica y Australia, y cada envío se inspecciona según un plan preestablecido, no una simple opinión. A continuación, se describe cómo se elabora un plan de muestreo AQL para envases: dimensionamiento de lotes, dimensionamiento de muestras, clases de defectos, reglas de cambio y aspectos de la calidad del envase que una tabla de muestreo no puede detectar.
Qué decide realmente un plan de muestreo AQL de envases
El muestreo de límites de calidad aceptables responde a tres preguntas: ¿Cuántas unidades debo examinar? ¿Cuántos defectos puedo encontrar? ¿Y qué debo hacer si encuentro más? Todo lo demás, incluidas las tablas, las letras de código y las reglas de conmutación, existe para que estas tres respuestas sean coherentes entre inspectores, turnos y proveedores.
La lógica subyacente es estadística. Como no se pueden abrir todas las cajas, se acepta un riesgo definido: con un tamaño de muestra y un número de aceptación determinados, existe una probabilidad conocida de que un lote que supere el límite sea rechazado. Un plan de muestreo AQL para envases simplemente indica ese riesgo explícitamente.
Empiece con el lote, no con la muestra.
Un lote es una cantidad definida producida bajo las mismas condiciones, y definirlo correctamente es la mitad del trabajo. Si una fábrica empaqueta la producción de tres días en un solo lote de envío, el sistema no puede detectar un problema el martes. PauPack solicita a los proveedores que limiten los lotes a una sola producción por molde y un solo color, y que etiqueten los palés en consecuencia.
La regla práctica es que un lote debe ser lo suficientemente pequeño como para que una sola causa explique todos los defectos que contiene. Si dos máquinas diferentes, dos turnos y dos hornos de vidrio contribuyeron al problema, no se trata de un solo lote, y el resultado de la inspección será un promedio que enmascara el problema. Un plan de muestreo AQL para empaques hereda todas las deficiencias de esta definición, por lo que se redacta antes de seleccionar cualquier tamaño de muestra.
Tamaño del lote a tamaño de la muestra: lectura de la letra del código
Las tablas se basan en una letra de código derivada del tamaño del lote y el nivel de inspección. El nivel de inspección general II es el predeterminado para el embalaje, y los números que aparecen a continuación abarcan el rango en el que se encuentran la mayoría de los pedidos de contenedores.
| Tamaño del lote (unidades) | Letra de código | Tamaño de la muestra | Notas para el embalaje |
|---|---|---|---|
| 151 a 500 | GRAMO | 32 | Pequeñas series decoradas y lotes de muestra |
| 501 a 1200 | H | 50 | Trabajos decorativos de un solo palé |
| 1.201 a 3.200 | J | 80 | Pedidos de botellas pequeñas, estuches de regalo |
| De 3.201 a 10.000 | K | 125 | Pedido típico de contenedores mixtos |
| De 10.001 a 35.000 | L | 200 | Contenedores llenos de frascos o botellas |
| De 35.001 a 150.000 | METRO | 315 | Programas de contenedores múltiples |
| De 150.001 a 500.000 | norte | 500 | Alimentación de línea de alto volumen |
En la práctica, dos ajustes son importantes. El nivel de inspección I es aceptable cuando el proveedor tiene un largo historial de aceptación y la clase de defecto es solo visual, y una inspección más estricta aumenta aproximadamente un 50% el tamaño de la muestra sin cambiar el límite.
Críticos, mayores y menores: Clasificación de defectos de embalaje
El plan de muestreo es tan bueno como las definiciones de defectos que lo acompañan. Un plan de muestreo AQL de empaque sin una lista escrita de defectos genera inspectores que clasifican según su estado de ánimo y un proveedor que impugna cada llamada.
| Clase | Límite típico | Ejemplos de embalaje |
|---|---|---|
| Crítico | Cero | Acabado defectuoso, revestimiento faltante, contaminación, cierre que no sella, tapa a prueba de niños que se abre de un solo movimiento. |
| Importante | 0,65 | Cordón o piedra en la pared de vidrio, grieta en el hombro, acabado del cuello incorrecto, registro de impresión desfasado en más de 1 mm. |
| Menor | 1.5 | Ligera línea de moldeo, leve roce en un área sin imprimir, pequeña burbuja alejada de la superficie de sellado, borde de la etiqueta levantado |
PauPack elabora la lista de defectos a partir de los planos del molde, en lugar de utilizar una plantilla genérica, ya que una burbuja cerca del acabado y una burbuja en la base conllevan riesgos completamente diferentes. Esta simple distinción evita un porcentaje considerable de las disputas que se producen entre las marcas y las fábricas subcontratadas.
Lectura correcta de la columna Ac/Re
Cada letra del código se corresponde con un número de aceptación y un número de rechazo. Para una muestra de 125 unidades con un AQL de 0,65, la combinación es 2 y 3, lo que significa que se aceptan dos defectos y se rechaza el lote si hay tres. Esta combinación es fundamental para el funcionamiento de un plan de muestreo AQL de empaques, y la particularidad reside en que los números se aplican por clase de defecto, no por muestra en su conjunto.
Por eso, un defecto crítico conlleva el rechazo de un lote de 10 000 unidades, mientras que dos defectos importantes no. Si el plan de la marca no lo especifica claramente, el inspector suele agrupar las clases de defectos y rechazar un lote que el plan habría aceptado, lo cual resulta costoso para todos.
Las reglas de cambio que la mayoría de las marcas se saltan
Las mesas de muestreo están diseñadas para desplazarse, y un plan de muestreo AQL de empaque que permanece fijo se utiliza a una fracción de su valor. La secuencia estándar es sencilla: inspección normal por defecto, endurecimiento tras dos lotes consecutivos defectuosos, vuelta a la normalidad tras cinco lotes consecutivos que pasan la inspección, y reducción tras diez lotes consecutivos que pasan la inspección sin ningún defecto.
Para una marca que importa contenedores, una inspección más rigurosa es la alerta temprana más económica. Solo implica inspeccionar algunas unidades adicionales del siguiente pedido y detectar una desviación del proveedor antes de que los tres contenedores siguientes la repitan. PauPack informa que el plan está incluido en la hoja de inspección, por lo que el comprador no tiene que reconstruirla.
Lo que AQL no puede ver en una botella o frasco.
Un plan de muestreo AQL de empaques contabiliza lo que un inspector puede ver. No mide la experiencia del cliente, y conviene identificar la diferencia antes de firmar el plan.
El par de apriete, la tasa de fugas, el rendimiento ante caídas, la adhesión del recubrimiento, la colocación de la etiqueta bajo carga y la sensación al abrir la tapa por décima vez quedan fuera de la tabla. Un frasco puede pasar una inspección visual sin defectos y aun así tener fugas durante el transporte porque el revestimiento se comprimió una vez de más al taparlo. Esto no es un fallo de muestreo, sino un límite de muestreo, y la hoja de inspección de PauPack lo especifica antes de extraer el primer palé.
Combinando AQL con pruebas funcionales
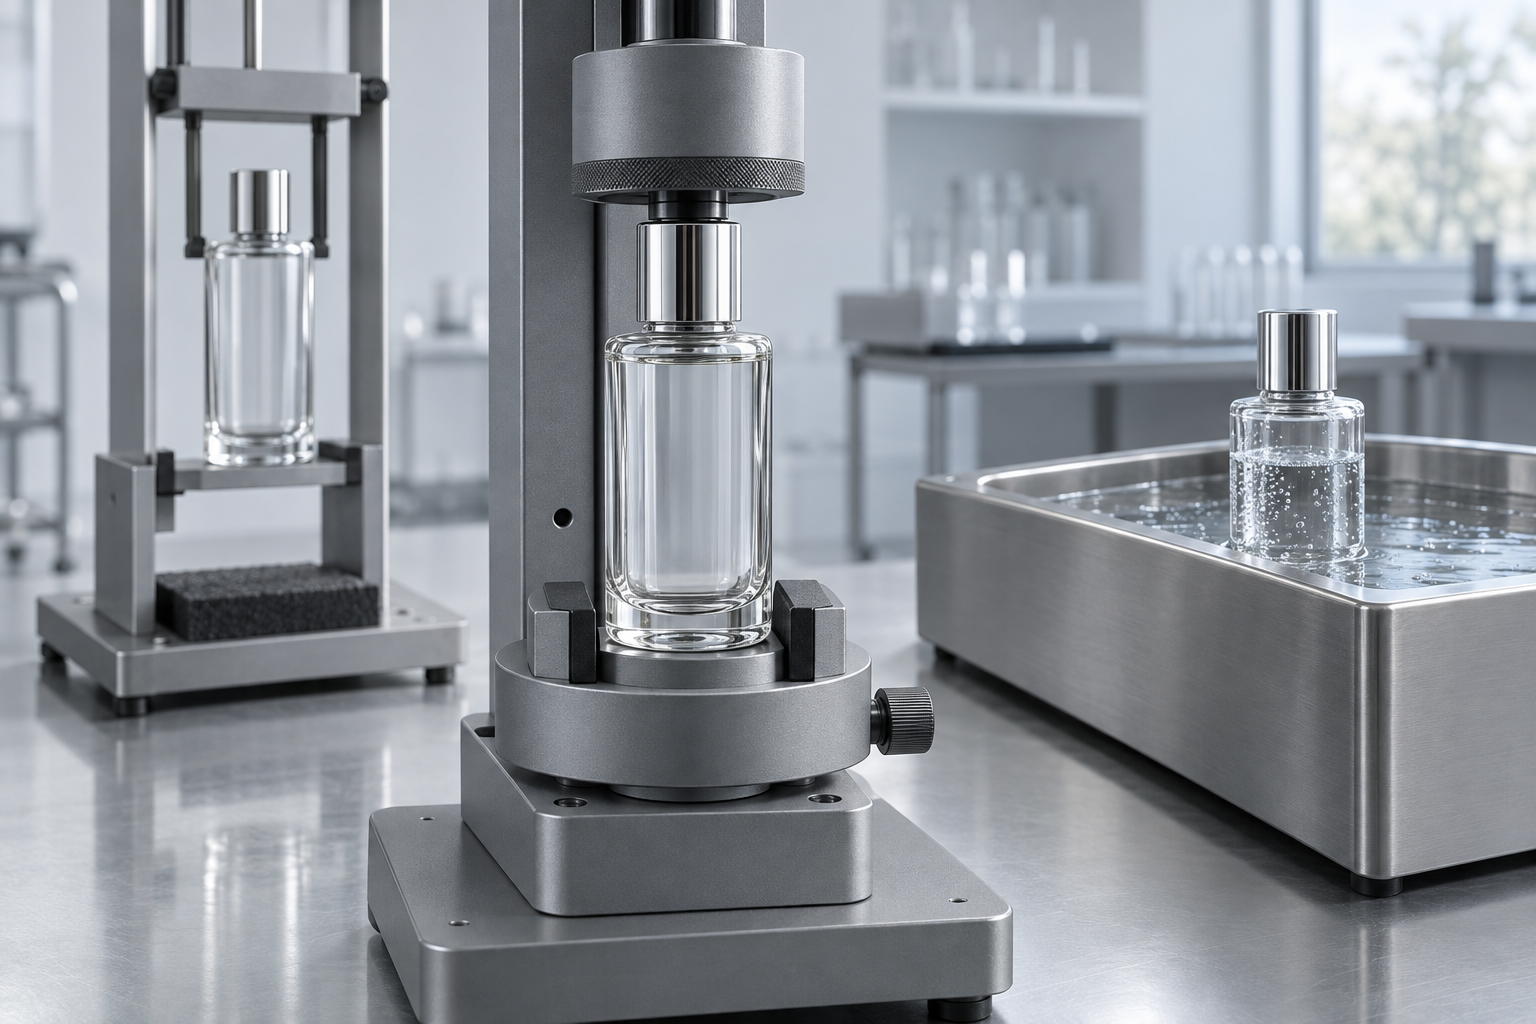
La solución práctica consiste en realizar tres mediciones en la misma muestra. Una prueba de torsión en diez unidades, una prueba de fugas en cinco y una prueba de caída en tres. Estas dieciocho mediciones adicionales toman aproximadamente veinte minutos y permiten detectar los defectos que una tabla visual no puede mostrar.
Los requisitos de envasado y almacenamiento de la USP establecen lo mismo desde el punto de vista de la regulación: el envase, el cierre y el contenido se consideran un sistema integral. Cuando el envase también cumple una función de seguridad, el marco de pruebas y certificación de la CPSC recuerda que lo que un organismo regulador o un minorista solicitará es una prueba documentada, no una opinión de inspección.
¿Cuántos contenedores sacar de cada capa de palé?
Es fácil equivocarse al tomar muestras aleatorias de un palé de vidrio. Extraer 125 unidades de las dos cajas más cercanas a la puerta de carga no es una muestra aleatoria; es una muestra de la puerta. Divida la muestra entre al menos cinco cajas, tres capas y ambas caras del palé, y registre de qué caja proviene cada unidad, ya que ese mapa de cajas es la base de un plan de muestreo AQL de embalaje.
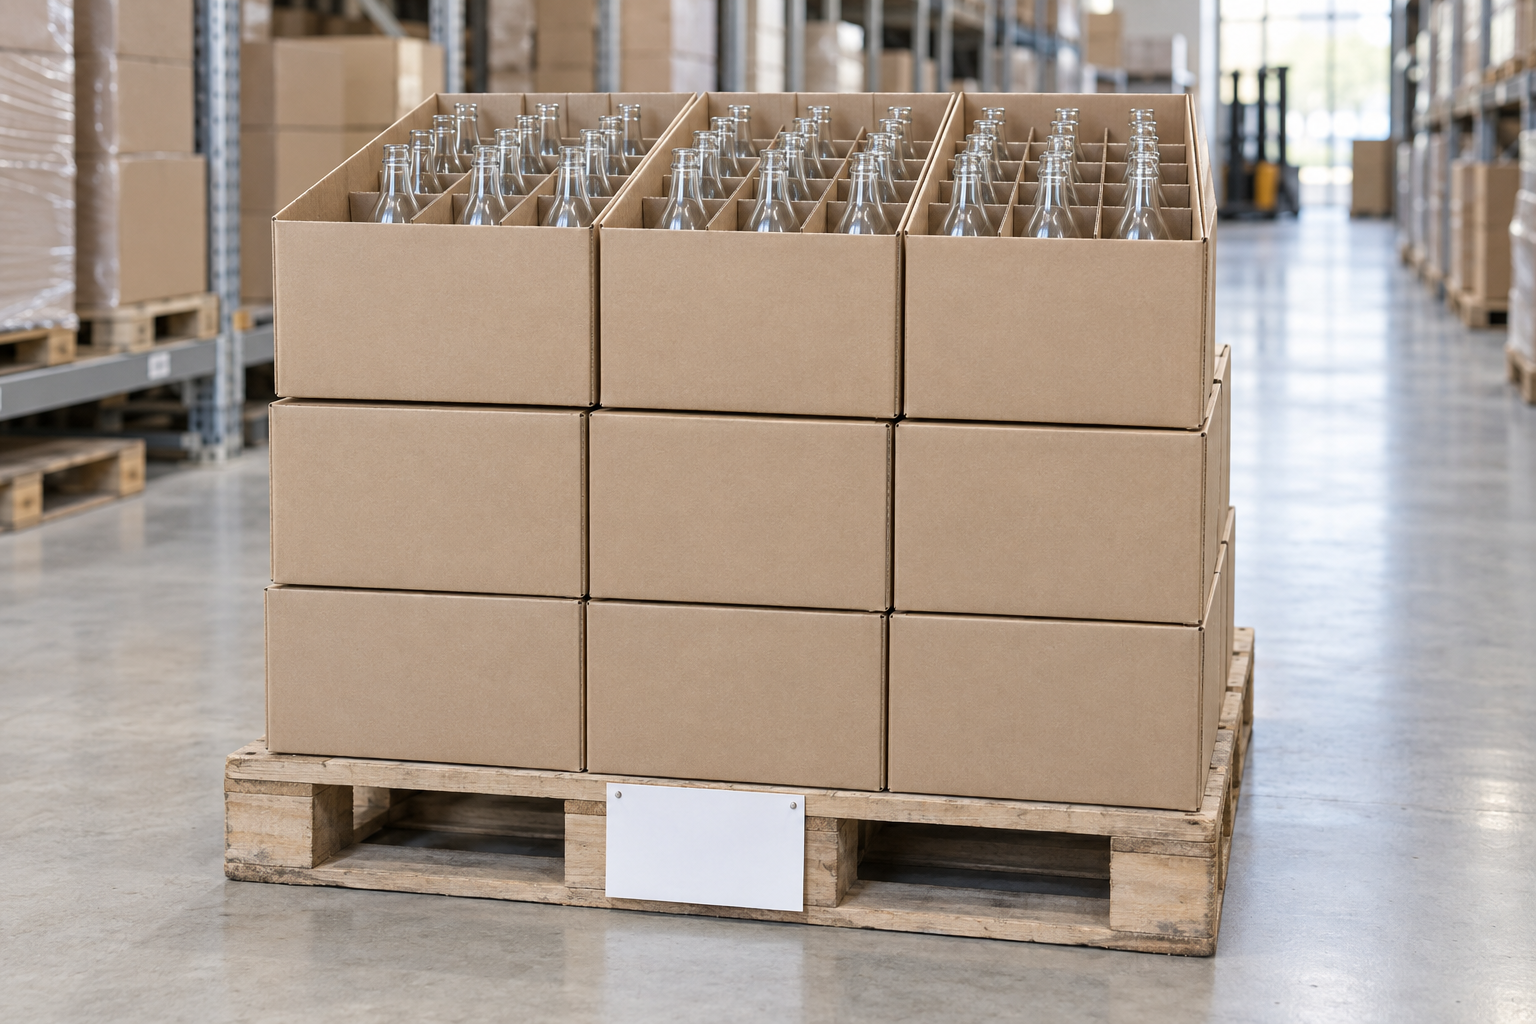
Los defectos en el vidrio se agrupan según la cavidad del molde y el tiempo de horneado, y ambos factores siguen la secuencia de la caja. Cuando se detecta un defecto, el mapa de la caja indica a la fábrica qué cavidad inspeccionar a continuación, y esto marca la diferencia entre una reparación de dos días y una disputa de tres semanas.
Redactar el plan en la orden de compra
Un plan de muestreo AQL para envases que solo figura en un manual de calidad carece de validez comercial. PauPack solicita a las marcas que incluyan cinco líneas en el pedido: el nivel de inspección, las clases de defectos con sus valores AQL, el tamaño de la muestra para el lote previsto, las pruebas funcionales que se realizarán y la solución en caso de rechazo del lote.
Esa última línea es la más importante. Se debe elegir entre reemplazo, reprocesamiento en fábrica o nota de crédito antes de cargar el contenedor, no después de su llegada. Las marcas que aplican esta disciplina en un programa más amplio suelen combinarla con nuestra lista de verificación de control de calidad del empaque y las dimensiones acordadas durante la creación del prototipo de la botella de vidrio .
Registros, fotografías y la decisión de publicación
Un paquete de autorización de comercialización debe permitir que un tercero pueda reconstruir la decisión. PauPack proporciona la hoja de inspección, los códigos de lote, las fotografías de los defectos con una referencia de escala, los datos de par de apriete y fugas, y el nombre de la persona que firmó la autorización.
Las fotografías tienen más peso del que deberían, por lo que requieren disciplina: una foto del defecto en el palé, un primer plano con una regla y una de una unidad aceptada de la misma caja para comparar. Tres fotografías por tipo de defecto son suficientes y resuelven la mayoría de las disputas en un día.
Dónde fallan en la práctica los planes de muestreo AQL de envases
Los fallos son lo suficientemente predecibles como para enumerarlos, y cada uno de ellos es un problema de documentación más que un problema estadístico.
| Falla | Cómo se ve | Arreglar |
|---|---|---|
| Demasiado amplio | Tres turnos promediados en un resultado | Limite el lote a una sola tirada por molde y color. |
| Defectos no definidos | Los inspectores discrepan sobre la misma unidad. | Adjunte fotografías a cada clase de defecto. |
| Clases sumadas | Lotes sanos rechazados | Indique que se aplican límites por clase. |
| El plan nunca cambia | Mismo tamaño de muestra después de un lote fallido | Aplicar reglas más estrictas y reducidas en la hoja |
| Solo visual | Las fugas pasan la inspección pero fallan en el transporte. | Agregue par de torsión, fugas y caídas a la misma muestra. |
Lo que PauPack envía con cada inspección
Cada pedido de PauPack incluye un paquete de inspección: el plan utilizado, el tamaño de la muestra, el registro de defectos con fotografías, las mediciones de torque y dimensiones cuando el cierre o el acabado del cuello son críticos, y la firma de liberación. Para trabajos decorados, el registro también incluye una lectura de color según el estándar aprobado.
Las marcas que comparan proveedores suelen descubrir que el plan es el mismo, pero las definiciones no. Nuestras páginas sobre la cantidad mínima de pedido (MOQ) de botellas de vidrio y el costo de los moldes para botellas personalizadas explican cómo el diseño de las herramientas afecta la capacidad de un primer lote, y las comprobaciones específicas del cierre se tratan en las pruebas de muestras de botellas farmacéuticas .
Plan de muestreo AQL para envases: Las preguntas que hacen los compradores
¿Qué es un plan de muestreo AQL para envases?
Se trata de una norma escrita que especifica cuántas botellas o frascos se deben extraer de un lote, cuántos defectos se permiten y qué sucede cuando se supera ese límite. El plan transforma una inspección subjetiva de un palé en una decisión reproducible que un segundo inspector podría tomar de forma independiente.
¿Qué nivel AQL debería elegir un comprador de envases?
La mayoría de los clientes de PauPack trabajan con un margen de 0,65 para defectos mayores y de 1,5 o 2,5 para defectos menores, con una tolerancia cero para defectos críticos, como un cierre que no sella correctamente. Este nivel es una decisión comercial, no legal, por lo que debe especificarse en la orden de compra en lugar de darse por sentado.
¿Cuántas unidades deben inspeccionarse en un lote?
Utilice la columna de nivel de inspección general II de la tabla de muestreo como valor predeterminado. Esto da como resultado 125 unidades de un lote de 3201 a 10 000 piezas, y 200 unidades de 10 001 a 35 000, que es el rango en el que se encuentran la mayoría de los envíos en contenedores.
¿Necesito un plan de muestreo AQL para botellas de vidrio?
Sí, y debe dividirse en secciones visuales y dimensionales. El vidrio presenta juntas de molde, cordones, piedras y marcas de verificación que una tabla visual genérica no describe, por lo que el plano necesita una descripción específica para cada uno de estos elementos antes de que el inspector vea el palé.
¿Qué se considera un defecto crítico en el embalaje?
Todo aquello que rompa el sello, exponga el producto a la contaminación o genere un riesgo para la seguridad. Un acabado agrietado, una junta faltante, una tapa que se desgasta antes de alcanzar el par de apriete correcto y un cierre a prueba de niños que se abre con un solo movimiento son elementos que no toleramos.
¿Qué relación tiene el AQL con las pruebas de par y de fugas?
No los reemplaza. Los planes de muestreo AQL contabilizan los defectos; no miden el cierre. PauPack combina el plan visual con una verificación de torque en la misma muestra y una prueba de fugas en un subconjunto más pequeño, ya que una tapa puede verse perfecta y aun así soportar el 40 por ciento de su torque especificado.
¿Debe tomarse la muestra de la parte superior del palé?
No. Extraiga unidades de las cuatro esquinas y del centro, así como de las capas inferior, media y superior del palé. Los defectos se agrupan por cavidad del molde y por capa, por lo que una muestra de la capa superior puede no detectar una cavidad que se sobrecalentó durante todo el turno.
¿Cuándo debe pasar la inspección a un nivel de ajuste más apretado o más reducido?
Tras dos lotes consecutivos con defectos superiores al número de aceptación, se debe intensificar la inspección hasta que cinco lotes la superen. Diez lotes consecutivos aceptados permiten reducir la inspección. Incluir estas dos frases en el plan es lo que convierte el plan de muestreo en un sistema, en lugar de un procedimiento aislado.
¿Qué documentación debe acompañar a una inspección de embalaje?
El plan en sí, los códigos de lote y partida, la cantidad de unidades extraídas, el defecto encontrado por categoría, los datos de medición de torque y dimensiones, y una autorización firmada con fotografías de cualquier defecto. Un comprador debería poder reconstruir la decisión años después a partir de ese paquete.
¿Puede un plan de muestreo AQL reducir las inspecciones de entrada?
Sí, y ese suele ser el objetivo. Una vez que diez lotes consecutivos se aprueban bajo el plan, la reducción de la inspección es justificable, y la inspección de entrada puede pasar de una revisión completa a una auditoría menor. PauPack proporciona los datos históricos que justifican este cambio.