Une finition mate approuvée en avril peut arriver abîmée en juin, et personne n'y est pour rien. L'échantillon a été manipulé par quatre personnes. Le carton d'expédition a contenu trois cents bouteilles les unes contre les autres pendant six semaines. Le revêtement des bouteilles en verre est décidé lors de la phase d'essai et validé en rayon, là où se cachent la plupart des surprises.
Vous trouverez ci-dessous les six procédés de fabrication les plus fréquemment utilisés par PauPack pour le traitement du verre destiné aux parfums et aux cosmétiques. Ils ne sont pas classés par ordre de préférence. Chacun réagit différemment à l'éthanol, à la chaîne de remplissage et à un séjour prolongé en carton. Les cinq questions de la section suivante permettent de réduire la liste plus rapidement que n'importe quelle fiche technique.
Ce que fait réellement le revêtement
Trois éléments changent simultanément lors de l'application d'une finition : l'aspect du verre, sa prise en main et la façon dont la lumière le traverse. Ces trois aspects interagissent plus souvent qu'on ne le pense. La finition qui masque les traces de doigts est rarement la plus foncée, et celle qui protège le liquide de la lumière empêche généralement de voir le niveau de remplissage.
Une fois la bouteille sortie de la ligne de formage, le verre est stabilisé. Tout ce qui suit concerne le travail de surface : préparation, application, polymérisation et contrôle. PauPack considère le revêtement des bouteilles en verre comme un ensemble de quatre étapes plutôt que comme un seul attribut, car lorsqu'une réclamation est formulée, elle concerne presque toujours une étape précise et non le choix de la couleur.
Cinq questions qui réduisent la liste
Quelle quantité de lumière le jus doit-il supporter ? Un mélange stabilisé dans un étui cartonné supporte le verre transparent. Un mélange photosensible d’huiles d’agrumes, en revanche, pourrait ne pas y résister. Quelle doit être la texture de la surface : froide et brillante, chaude et mate, ou douce et légèrement caoutchoutée ? Quelles zones doivent rester transparentes, par exemple pour une fenêtre de remplissage, un logo en relief ou une surface d’étanchéité contre laquelle le bouchon s’appuie ?
Ensuite, l'ordre des opérations. Le marquage à chaud sur laque est une opération courante. L'inverse, l'application de laque sur marquage, est problématique ; une consigne erronée dans ce sens entraîne une nouvelle production. Enfin, comment la bouteille sera-t-elle transportée ? Les bouteilles revêtues qui se frottent les unes contre les autres dans un carton en vrac paraissent plus vieilles qu'elles ne le sont réellement lorsqu'elles arrivent sur la chaîne de production.
Répondez aux cinq questions avant de demander des échantillons ; vous obtiendrez généralement un résultat satisfaisant en une ou deux étapes. PauPack les utilise en première page de chaque cahier des charges de décoration, car les ignorer peut transformer un projet de deux semaines en un projet de deux mois. Tous les revêtements de bouteilles en verre ne résistent pas aux cinq questions, et le découvrir au début est moins coûteux que de le constater lors de l'essai de remplissage.
Laques en aérosol et finitions douces au toucher
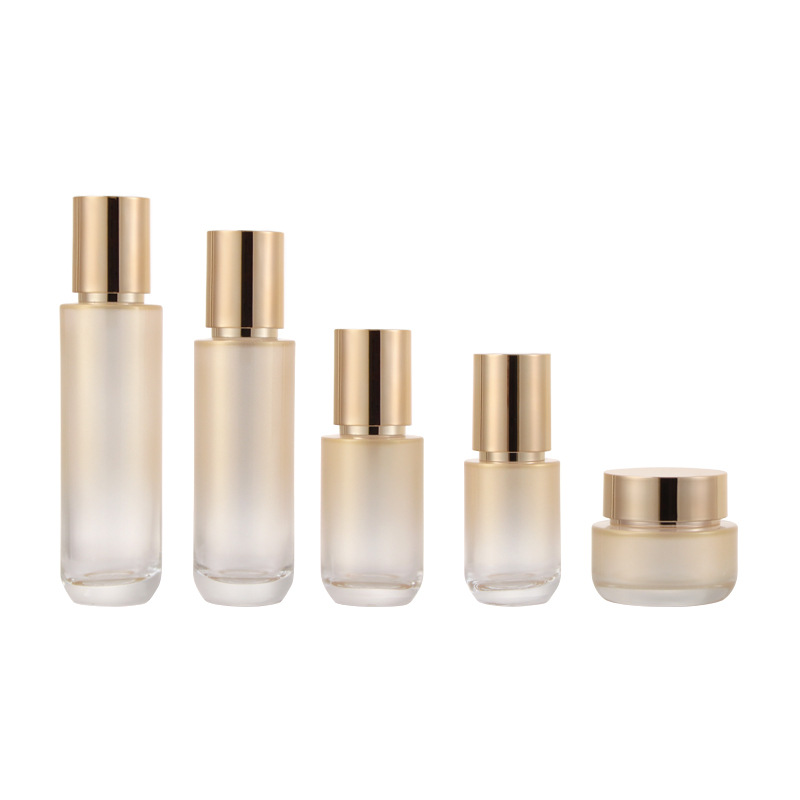
Le vernis est appliqué par pulvérisation puis durci, et aucun autre revêtement pour bouteille en verre n'offre une telle flexibilité. L'intensité de la couleur, le niveau de brillance et le toucher peuvent être ajustés sur une même bouteille, ce qui explique pourquoi de nombreuses éditions de lancement sont laquées plutôt que commandées dans une couleur de verre spécifique.
La durabilité a un prix. Les vernis épais s'écaillent lorsque les flacons s'entrechoquent au niveau de l'épaule. Les surfaces douces au toucher retiennent le sébum et s'abîment rapidement sur un testeur manipulé toute la journée ; un vernis mat offre généralement une meilleure résistance dans ces conditions. Le poids du film et la résistance à l'abrasion doivent figurer à côté de la couleur sur la fiche d'homologation, sinon deux fournisseurs proposant du « noir mat » proposent des produits différents.
Verre dépoli et gravé
Le dépolissage est un revêtement appliqué sur les bouteilles en verre qui modifie leur surface au lieu d'ajouter une couche, ce qui explique pourquoi l'aspect est différent dès qu'on prend la bouteille en main. La gravure à l'acide donne un aspect satiné uniforme ; le sablage, quant à lui, crée un effet plus profond et plus directionnel.
Les deux procédés permettent d'enlever de la matière. Sur un flacon épais, cela n'a guère d'importance. Sur un flacon à paroi mince, cela peut modifier le comportement de l'épaulement lors d'une chute. Il est donc conseillé de demander des contrôles d'épaisseur et de résistance aux chocs sur l'échantillon dépoli plutôt que d'accepter le rapport vierge. Il convient également de définir les zones qui doivent rester non dépolies, car la détection tardive d'un givre recouvrant la fenêtre de remplissage ou la zone de scellage peut s'avérer coûteuse.
Marquage à chaud et dorure à chaud
Le marquage à chaud consiste à appliquer une feuille métallique sur du verre ou sur le revêtement durci d'une bouteille en verre, laissant ainsi une marque métallique. Sa force réside dans sa capacité à reproduire les détails les plus fins, ce qui explique pourquoi une signature, un trait fin ou un petit logo sont si souvent réalisés par ce procédé.
Deux limites sont importantes. La dorure à chaud n'apprécie pas les courbes prononcées ; un marquage fort sur un rayon d'épaulement serré risque donc de se décoller sur les bords. L'adhérence dépend également du support : le marquage direct sur le verre et le marquage sur un vernis doux au toucher donnent des résultats très différents. Conservez les références de la dorure et du vernis sur une même fiche d'approbation, car sur la bouteille, elles forment un système unique.
| Itinéraire | Meilleur en | Limite principale | Vérification d'échantillon |
|---|---|---|---|
| laque en aérosol | Contrôle de la couleur et de la brillance | Ébréchures aux points de contact des bouteilles | Poids du film, abrasion |
| givre et gravure | Sensation au toucher, diffusion légère | Enlève la vitre du mur | Épaisseur, impact |
| Marquage à chaud | Détails métalliques fins | Levée de bord dans les virages serrés | Adhérence, couverture |
| Sérigraphie | Grandes zones de couleur | Nécessite une étape de durcissement appropriée | Essuyage, résistance aux solvants |
| métallisation sous vide | Un look miroir à poids léger | Couche fine, se raye facilement | Couche de finition, test de frottement |
| couche de finition UV | Protection brillante sur l'impression | Étape supplémentaire, risque de guérison | Vérification de la guérison |
Sérigraphie et choix d'encre
L'impression offre une surface de couleur plus étendue que toute autre technique de cette liste et s'adapte aux courbes que le film métallisé ne peut pas respecter. Le résultat final dépend de l'encre elle-même. Une encre décorative n'est pas un produit équivalent à une encre certifiée pour le contact alimentaire, et aucune des deux ne peut égaler une encre parfumée choisie pour sa résistance au frottement.
Le séchage est une étape cruciale et non négociable. Une impression insuffisamment séchée est en tout point identique à une impression correctement séchée le jour du contrôle. Deux semaines plus tard, après que l'éthanol ait stagné sur l'épaulement, elle bave. Il est impératif de consigner la méthode de séchage et son mode de vérification, faute de quoi le tirage suivant ne pourra que l'approximer.
Métallisation sous vide
Quelques microns de métal, déposés sous vide, confèrent à ce verre un aspect miroir sans le poids d'un manchon. Il s'agit du revêtement qui recouvre la plupart des bouteilles en verre chromé, et c'est aussi le plus fragile.
C’est pourquoi la couche de finition est plus importante que le métal. Une fine laque appliquée sur la métallisation offre un fini brillant et résistant à la manipulation. Sans couche de finition, l’échantillon obtenu est photogénique et se raye facilement dans son emballage. Renseignez-vous sur la nature de la couche de finition, son épaisseur et son procédé de séchage. PauPack indique les spécifications de la couche de finition sur la même fiche que la couleur, car un flacon métallisé sans couche de finition n’est que partiellement spécifié.
Laque UV et couche de finition brillante
Le vernis UV durcit en quelques secondes sous la lumière, sans passage dans un tunnel de chauffe ; il est donc idéal pour les lignes de production où il est impossible de manipuler des bouteilles fragiles ou pleines à chaud. Le résultat est un vernis dur et brillant, qui protège efficacement l’impression et peut être appliqué sélectivement pour obtenir un corps mat avec un logo brillant.
Le risque d'ombrage avec ce revêtement pour bouteilles en verre est important. La lumière ne polymérise que les zones qu'elle atteint ; ainsi, les parties en retrait, les courbes serrées et l'intérieur d'une lettre estampée peuvent rester souples. Spécifiez la durée de polymérisation et inspectez les zones les moins exposées à la lumière, car c'est de là que proviendront les réclamations.
Où ces finitions échouent après remplissage
Les problèmes de décoration sont rarement visibles sur la table d'échantillons. Ils apparaissent sur la chaîne de production, dans les cartons et en rayon. Le tableau ci-dessous illustre la tendance observée par PauPack dans ses projets de parfumerie et de cosmétiques.
| Ce que voit l'acheteur | Cause probable | Qu'est-ce qui le ferme ? |
|---|---|---|
| Laque écaillée à l'épaulement | Contact entre les bouteilles dans l'emballage | Séparateurs de cellules, modèle d'emballage révisé |
| Taches d'encre après un déversement | Encre insuffisamment polymérisée ou qualité d'encre inadéquate | Vérification du durcissement plus un test de nettoyage |
| Le film se soulève au bord. | Timbre traversant un rayon serré | Déplacer l'illustration ou réduire la zone du tampon |
| La métallisation a un aspect terne | Couche de finition trop mince ou durcie de manière irrégulière | enregistrement de l'épaisseur et du durcissement de la couche de finition |
L'éthanol, la ligne et l'interface entre eux
Le parfum est principalement composé d'éthanol, et l'éthanol s'infiltre partout. Il n'a pas besoin de pénétrer dans le revêtement. Une éclaboussure au niveau de la tête de remplissage, une goutte le long du col, un chiffon humide lors d'un arrêt de ligne : chacun de ces incidents peut ternir le vernis ou ramollir l'impression si personne ne l'essuie.
C’est pourquoi la résistance au frottement doit figurer dans le cahier des charges de décoration et non dans une clause de qualité générale. Demandez quel solvant a été utilisé, combien de temps il est resté sur la surface et quels critères ont été retenus pour la réussite du test. PauPack effectue ses tests avec la concentration d’éthanol réellement utilisée par le produit, car des tests à 40 % et à 70 % ne sont pas équivalents.
Coût, minimums et emplacement de la configuration
Deux devis pour le revêtement de bouteilles en verre présentant le même aspect correspondent souvent à deux procédés différents. Comparer le prix d'une bouteille dépolie à celui d'une bouteille laquée n'est pas pertinent. De même, comparer le prix d'un logo estampé à celui d'un logo imprimé, ou encore celui d'une finition métallisée avec couche de finition à celui d'une finition sans.
Les frais de préparation varient selon le procédé : écrans d’impression, matrices ou plaques d’estampage, chargement des racks et masquage pour la pulvérisation et la métallisation. Demandez quelle partie du prix est unique et quelle partie est récurrente. PauPack détaille ces deux types de frais, ce qui permet de comparer une deuxième production avec la première sans avoir à renégocier l’intégralité du contrat.
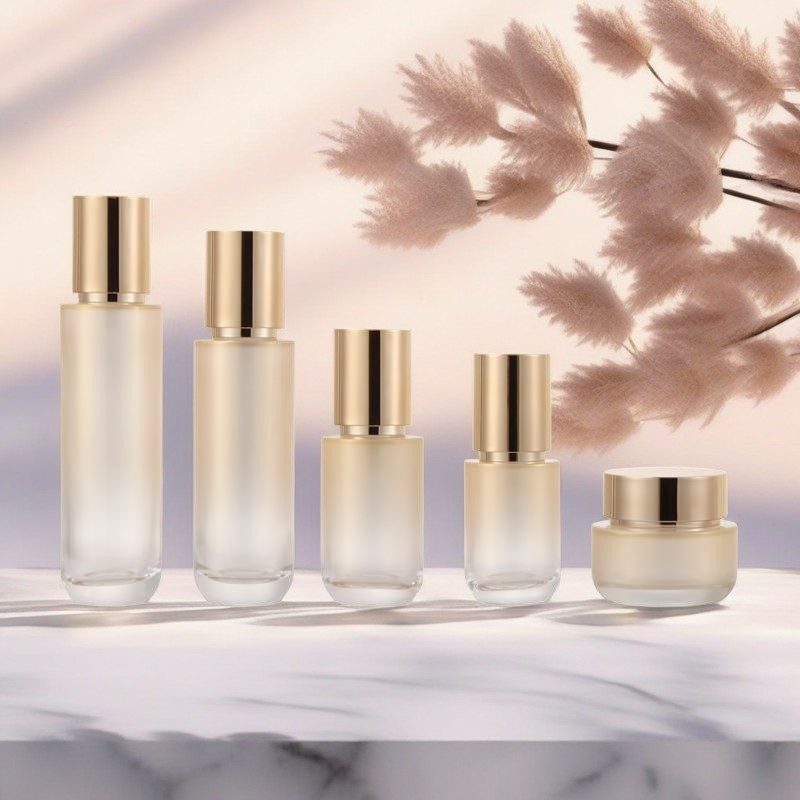
Approbation d'un échantillon que vous pouvez commander à nouveau
Approuvez le revêtement décoratif de la bouteille en verre en tant qu'objet physique, et non comme une image. Une feuille doit comporter la référence de finition, la référence d'encre ou de feuille métallique, la norme de couleur, la zone de couverture et le dégagement autour du goulot et de l'épaule ; cette feuille doit être signée des deux côtés.
Il faut ensuite vérifier deux aspects que les échantillons ne permettent pas d'appréhender : le comportement de la finition après manipulation et après transport. Un test de frottement rapide, complété par une simulation sur carton, suffit généralement. PauPack conserve le flacon approuvé dans le dossier du projet afin de pouvoir évaluer une troisième production par rapport à un objet concret, et non sur la base d'un simple souvenir de réunion.
Comment PauPack gère un projet de revêtement
Chaque projet de revêtement de bouteille en verre PauPack commence par cinq questions, puis se poursuit avec un échantillon vierge afin de définir la géométrie du verre avant toute application de finition. Ce n'est qu'ensuite que l'on effectue un essai de finition, suivi de la décoration et de l'assemblage de l'échantillon avec le bouchon installé et serré.
L'ordre est délibéré. Modifier la finition d'un flacon est peu coûteux. En revanche, modifier la finition du col après validation de la décoration est onéreux. Les acheteurs souhaitant découvrir la gamme peuvent consulter les collections de flacons de parfum en verre et de flacons de parfum pour voiture , puis examiner la spécification des finitions via le service de conception PauPack .
Concernant la fabrication, la page dédiée au formage et au recuit des flacons aborde les étapes de fabrication , tandis que la page sur la gestion de la qualité décrit le processus d'inspection des lots décorés. Le transfert d'un même emballage de parfum entre fournisseurs soulève généralement la question du système de fermeture ; les informations relatives aux bouchons à réduction d'orifice traitent de l'ajustement et du jeu.
L'étiquetage n'est pas un sujet abordé en soi, mais il est essentiel au lancement. Il est important de consulter les recommandations de la FDA concernant l'étiquetage des produits cosmétiques, ainsi que l'exigence de lisibilité des surfaces décorées. Concernant le verre lui-même, la Pharmacopée américaine (USP) relative aux contenants en verre illustre le type de terminologie d'inspection qu'une spécification de décoration peut utiliser.
Une fois vos instructions claires, envoyez-nous le briefing précisant la taille de la bouteille, l'aspect souhaité et la méthode de remplissage. PauPack vous proposera des solutions qui répondent à ces trois critères, plutôt que celle qui donne les meilleurs résultats en photo.
Questions que se posent les acheteurs à propos du revêtement des bouteilles en verre
Qu'est-ce que le revêtement des bouteilles en verre en termes simples ?
Il s'agit de la finition appliquée à la surface de la bouteille après sa fabrication : laque pulvérisée, gravure, dépolissage, feuille d'aluminium, couche imprimée, film métallisé. Cette couche confère à la bouteille sa couleur et son toucher, et se situe entre le verre et l'étiquette.
Une bouteille de parfum revêtue peut-elle encore être recyclée ?
Parfois, et c'est la finition qui fait la différence. Une fine laque organique sur du verre transparent offre plus de possibilités de travail au recycleur qu'une couche métallisée épaisse ou totalement opaque, car la couleur et le métal compliquent le tri. Demandez le type de finition, pas le nom de la couleur.
Quelle finition marque le moins les empreintes digitales sur une étagère de magasin ?
Les finitions mates et dépolies les dissimulent mieux que les laques brillantes. Les revêtements doux au toucher offrent une sensation plus luxueuse, mais absorbent rapidement les traces de doigts ; ils conviennent donc davantage aux coffrets cadeaux qu’aux testeurs exposés en rayon et manipulés toute la journée.
Un revêtement peut-il fragiliser une bouteille en verre ?
En général, la résistance du revêtement lui-même reste inchangée. En revanche, sa préparation peut l'altérer. Le décapage à l'acide et le sablage intensif enlèvent de la matière ; il est donc nécessaire de revérifier l'épaisseur de paroi et la résistance aux chocs sur l'échantillon traité plutôt que de se baser sur l'échantillon brut.
Comment un parfum à base d'alcool réagit-il avec un revêtement ?
Le jus entre rarement en contact avec l'extérieur de la bouteille ; le risque se situe donc au niveau du remplissage. L'éthanol renversé sur un vernis peut le ramollir ou altérer l'impression s'il y reste trop longtemps. C'est pourquoi la résistance au frottement fait partie du cahier des charges.
Pour un logo, vaut-il mieux utiliser le marquage à chaud ou la sérigraphie ?
Les détails métalliques fins s'impriment généralement mieux à l'estampage. Les larges aplats de couleur s'impriment généralement mieux. De nombreux lancements haut de gamme utilisent les deux procédés, avec un logo estampé sur une bande imprimée ; ces deux procédés doivent être approuvés comme un seul système.
Quelle est la quantité minimale de commande pour un revêtement personnalisé ?
Le procédé de revêtement est bien plus déterminant que le verre lui-même. La pulvérisation, le dépolissage et la métallisation nécessitent un temps de préparation et souvent une charge complète de châssis. L'impression requiert des écrans. Vérifiez la quantité minimale par finition et par couleur avant de choisir votre palette.
Combien de temps faut-il pour réaliser un échantillon de revêtement ?
Décomposez le processus en étapes plutôt que de demander un seul chiffre : échantillon vierge, essai final, épreuve de décoration, échantillon assemblé. Chaque étape a son propre calendrier, et les cycles d’approbation consomment plus de temps que la production.
Que doit contenir un document d'approbation d'échantillon de décoration ?
La référence de finition, la référence d'encre ou de feuille métallique, la correspondance des couleurs avec un étalon physique, la surface couverte, la position par rapport à l'épaule et au cou, ainsi que les résultats d'abrasion et d'essuyage sont autant d'éléments essentiels. Une simple photo ne permet pas de passer une nouvelle commande.
Pourquoi les bouteilles revêtues présentent-elles de petits défauts à la livraison ?
La plupart des défauts de revêtement sont dus à la manipulation plutôt qu'à la formulation. Écaillage du vernis sur l'épaulement, givrage éraflé, décollement de la feuille d'aluminium sur un bord : ces trois problèmes proviennent du contact entre les bouteilles pendant le transport, ce qui fait de la méthode d'emballage un critère essentiel du décor.