无气泵预压是一套六步检查流程,它决定包装能否一次按压即出,还是会带着空气送到消费者手中。品牌方通常会在最糟糕的时刻遇到这个问题:产品上市样品已经拍照,而第一次按压时却感觉泵头软绵绵的。
PauPack 为亚洲、欧洲和北美的护肤品和化妆品品牌生产真空包装,规格从 15 毫升旅行装到 200 毫升正装不等。然而,包装失效的问题反复出现,而且几乎都不是泵头本身造成的。失效的原因在于灌装液位、灌装温度、闭合扭矩以及成品包装在被按压前侧放的时间。
本页详细介绍了无气泵启动作为调试步骤:每项检查证明什么,要记录哪些数字以及故障通常意味着什么。
无气泵引水需要证明什么
无气包装是一个封闭系统。活塞位于产品下方,泵腔位于其上方,两者之间残留少量空气,直到包装被抽动。抽动时,空气会通过喷嘴排出,从而使泵腔能够充满产品。
三个条件必须同时满足:物料必须放置得足够高,以便活塞能够推动它;泵头必须与泵体密封良好,且不能拧得过紧;配方必须能够在室温下顺利通过泵槽。如果这三个条件中任何一个不满足,无论泵压多少次,都无法成功启动。
无气压缩袋在被压制之前就失效的原因
大多数无气泵启动问题都发生在上游,即灌装车间,在第一次压榨前几天就已经出现。其规律相当一致,可以概括为:
- 产品灌装到瓶颈处而不是设计液位,因此活塞从其座上方开始运动。
- 填充温度过高,会稀释奶油,使其从活塞唇口滑落。
- 泵头扭矩超过止动点,导致套环变形并堵塞排气通道。
- 成品包装在运输过程中侧放,导致产品渗入气室。
- 这种配方在瓶中会发生分层,因此泵会先抽取水相。
这些问题都显示为相同的故障。PauPack 会在操作泵之前,将每个故障与灌装记录进行比对,因为从源头解决问题比在生产线末端增加操作次数更经济。
检查一:填充液位和顶部空间
填充量是导致压包无法启动的最常见原因,也是 PauPack 首先要调整的变量。模具上有一个设计好的带状区域,通常位于肩部下方几毫米处,活塞的作用就是从该带状区域内开始运动。
如果灌装液位高于泵头,当泵头压紧或拧紧时,产品会被推入泵腔,然后从泵头周围泄漏。如果灌装液位低于泵头,活塞会在产品下方而不是向上运动,最初的几次冲程会通过缝隙吸入空气。
实际操作中,灌装重量应有公差,而非仅凭视觉灌装线来衡量。PauPack 会提供每个模具的灌装范围,并以此为依据检查生产线上的前十个产品。我们出货的无气泵瓶的尺寸均围绕该范围设计,因此图纸上的标称容积并非实际灌装容积。
检查二:首次全剂量注射前的中风次数
将药盒竖直放置并置于室温后,数一下按压次数,直到喷嘴喷出足量均匀的药液。一盒正常的药盒通常按压 8 到 12 次即可达到此效果,同一型号的药盒按压次数几乎相同。
需要按压二十次才能充气的气瓶并非难用。这通常表明气瓶液位过低,或者空气需要经过的距离超过了泵腔的设计容量。记录每种型号气泵的按压次数,可以将模糊的故障现象转化为具体的数字,以便后续的生产批次进行质量评估。
下表显示了我们最常采购的泵系列中观察到的模式。冲程数是来自抽样试验的工作值,而非实验室极限值,但各列之间的差异仍然成立。
| 泵系列 | 首次全剂量给药后出现中风 | 什么会缩短它 | 什么会延长它 |
|---|---|---|---|
| 标准旋盖式无气瓶,15-30毫升 | 6至9 | 填充量更高,配方更稀薄 | 冷库,过度拧紧的头部 |
| 无气旋转式,30-50毫升 | 8至12 | 缓慢填充,温热配方 | 滞留在空气通道中的产品 |
| 大容量真空瓶,100-200毫升 | 10到15 | 填充物重量充足 | 前往插槽的漫长内部旅程 |
| 无气式金属领 | 7至11 | 清洁螺纹,扭矩正确 | 领口在封顶处变形 |
第三点:剂量重量,而非剂量体积
剂量体积是顾客看到的,剂量重量是工厂可以测量的,因此应该用秤来检查。冲压前称量包装重量,冲压后称量,并记录连续五次冲压的重量差。
对于结构良好的包装,剂量误差在标签所示剂量的正负 5% 以内是可以实现的;而 10% 的误差则意味着在排除配方问题之前,需要对泵进行单独测试。PauPack 使用与对照组相同温度的水来测试泵,因为水可以消除粘度影响,并显示成型工艺的机械延展性。
检查四:活塞行程和缸体密封
活塞是刮油器,不是柱塞。它必须在运动时与阀体壁保持密封,并且必须足够柔软,以便在阀体变细处变形。如果注射器能够启动、注射两次后停止工作,通常是由于活塞失去了接触。
主要原因有两个。第一个原因是泵体内径超出公差范围,这属于模具问题,而非泵本身的问题。第二个原因是配方中油或硅含量过高,导致泵壁润滑过度,刮油环滑动时无法密封。我们团队的评测文章以另一种方式阐述了无气泵的优势:无气泵的防护性能取决于其密封性能,而密封性能本身就是一个系统。
检查五:气体、温度和稀配方
无气包装内并非只有空气一种气体。快速混合的配方或含有挥发性成分的配方,在灌装后数小时内仍会释放溶解的气体。这些气体向上迁移到泵腔,并将产品向下推压。
解决方法在于时间和温度,而非压力。灌装前让膏体静置片刻;如果配方允许,应在膏体冷却后再灌装,而非温热时灌装;并保持灌装喷嘴低于膏体表面,以免空气混入膏体。如果成品包装带有儿童安全标识,则测试对象为整个包装,而非仅针对泵头。这是《 中毒预防包装法》的相关规定。此外,值得注意的是,无气泵的启动性能评估应以组装好的泵头从首次使用到最后一次使用为准。
检查六:储存、运输和二次利用
即使在注水线上完美启动,一个包装袋在浴室柜里也可能出现故障,而这通常取决于摆放位置。直立存放时,产品会保持在活塞上方。侧放时,产品可能会渗入气室,导致下一次冲程不均匀甚至完全停止。
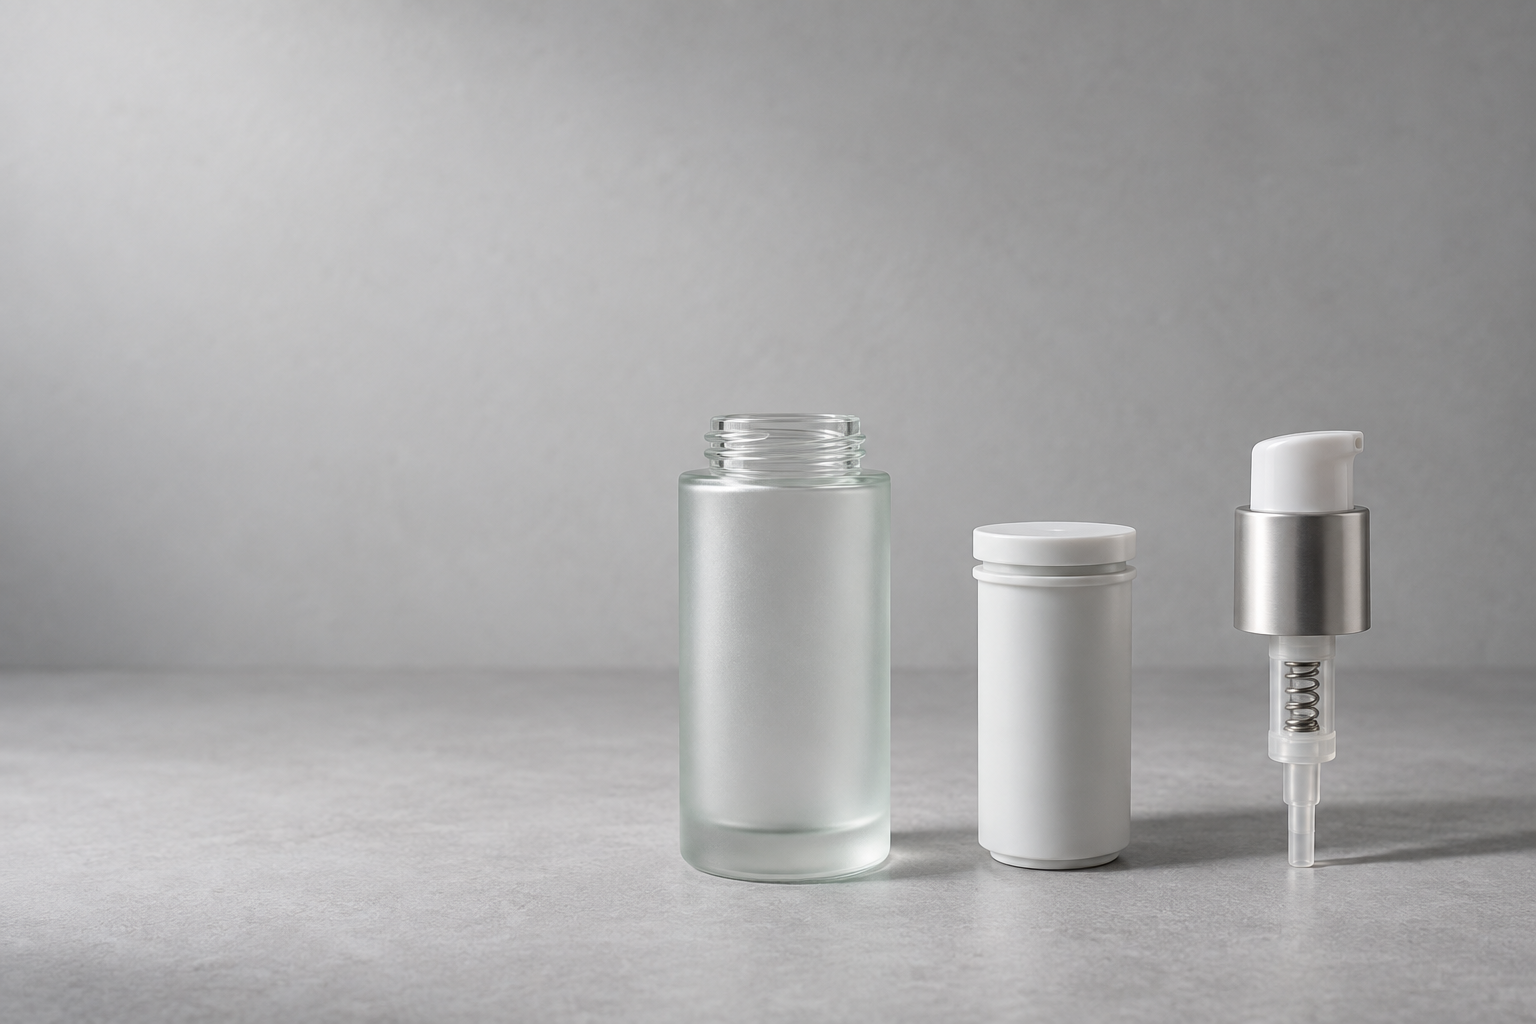
因此,储存条件检查应纳入试验流程。从每个样品轮次中取出两支已预先注射的药片,一支竖直放置,另一支侧放,在室温下保存七天,然后分别称量每支药片的首剂重量。如果侧放保存的药片首剂重量合理,那么它就能经受住快递、仓库和商店货架的考验,而不会出现任何问题。
六项检查作为一个整体的调试流程
按顺序进行检查,每轮抽样大约需要二十分钟,可以消除几乎所有发布时的意外情况:
- 确认填充重量和填充液位在规定范围内。
- 检查泵头扭矩时,要对照泵供应商提供的数据,而不是凭感觉。
- 在室温下,将三个装置竖直放置,数出第一次注射完整剂量所需的注射次数。
- 在相同的三个装置上连续五次称量剂量。
- 通过切开一个活塞单元并读取壁面接触情况来检查活塞密封件。
- 将两个预制好的单元存放起来,一个竖直放置,一个侧放,七天后重新称重。
这六行文字记录下来,就成了产品的初步规格说明,后续订单可以以此为依据进行核对。PauPack会将这份单页记录附在样品报告上,以确保在试生产和采购订单之间规格说明不会丢失。
无气泵引气装置在灌装室的位置
预热并非生产线上的一个步骤,将其视为一个步骤正是导致许多包装未经检验就交付品牌的原因。预热属于抽样和调试阶段,应在成品包装上,于客户实际使用的温度条件下进行测试。
实际上,我们要求在第一生产小时内提供十五个成品。其中十个当场进行预热和称重,两个切开检查活塞密封情况,三个密封在袋子中,进行为期七天的储存检查。因此,无气泵预热成为一项有据可查的结果,而非技术人员的个人意见,并且该记录会随批次一起传递。
在后续的每个订单中,都会以低成本重复相同的无气泵启动程序。PauPack 会保留首批生产的参考数据,并将后续生产的数据与之进行比较,因此,灌装重量或泵扭矩的任何偏差都会以数字形式体现出来,而不是以客户投诉的形式出现。
失败的金本位开发通常意味着什么
症状的重复出现频率甚至比病因更高,因此我们从症状入手进行诊断:
| 症状 | 常见原因 | 首先尝试的解决方法 |
|---|---|---|
| 冲压二十次后,喷嘴里什么也流不出来。 | 活塞位于产品下方 | 将填充重量提升至设计范围内 |
| 领口处产品渗液。 | 螺栓头拧得过紧或螺栓环损坏 | 重新调整拧紧扭矩并重新检查螺纹 |
| 第一剂到货,第二剂喷溅而出 | 腔室内残留空气或配方中的气体 | 重新启动,然后延长批次休息时间 |
| 剂量重量在包装内向上移动 | 体内配方分离 | 检查乳化液,而不是泵。 |
| 侧放存放后,第一次划水不均匀 | 产品迁移到空气通道中 | 添加方向说明或更改纸箱 |
这些改进都不需要重新开模。在样品阶段进行这些改进比在产品上市后进行更经济,这也是PauPack选择在拍照前进行底漆处理而不是拍照后进行的原因。
PauPack 在启动试验前所做的准备工作
启动试验需要的是成品包装,而不是分别装在盒子里的瓶子和泵。PauPack 会按照预期的灌装重量、配方和泵型组装每一轮样品,并将参考数据标注在与样品相同的表格上。
如果泵体来自专业供应商,我们会在喷涂饰面之前对其进行测试,以确保喷涂饰面不会掩盖任何不易察觉的缺陷。 美国药典(USP)容器密封章节对受监管产品也提出了同样的要求:密封件、容器和内容物作为一个系统进行认证,而不是孤立地进行认证。
对于运行完整包装方案的品牌而言,初始包装记录与包装质量控制清单和发布照片并列保存,因此两年后提出的问题可以从文件中找到答案。我们资料库中的相关阅读材料包括护肤品的无气包装和散装无气瓶,我们库存的泵头选项列在配件供应项下。
无气泵启动:品牌最常问我们的十个问题
什么是无气泵启动?
无气泵预注气是指在包装合格前,清除活塞和喷嘴之间空气的一系列检查步骤。泵在空气清除之前无法抽取产品,因此预注气是调试步骤而非灌装步骤,应记录在样品报告中。
无气泵需要多少次冲程?
大多数无气包装在填充量、活塞密封性和配方粘度合适的情况下,只需 8 到 12 次泵压即可完成首次剂量注射。PauPack 会在样品报告中记录每种泵型号的泵压次数,以便将二次注射与首次注射进行比较。
我的无气泵为什么总是无法启动?
三种原因涵盖了大多数情况:瓶子装得太少,导致活塞从瓶身锥形部分下方开始;泵头拧得太紧,超过了止点,导致气道堵塞;或者配方太稀,在灌装过程中会从活塞唇口流过。
无气瓶是否应该灌装至瓶肩?
按照模具设计的高度填充,通常比肩部低几毫米,并保持瓶颈畅通。填充过量会在封盖时将产品推入泵腔,这些滞留的产品会在第一次拉动时从瓶颈处泄漏出来。
该公式会改变笔画数吗?
确实如此。质地稀薄的精华液流动性好,只需按压五六次即可涂抹均匀,而质地浓稠的膏体则可能需要十五次。粘度也决定了包装是否需要更慢的灌装线,因为快速灌装会将空气困在浓稠的乳霜中,这些空气之后必须通过泵头排出。
无气袋的正常剂量耐受范围是多少?
正常工作剂量范围应为标签剂量的正负 5%,前提是药盒已正确注药,测量方法为:在药盒完全注药后,通过称重测量整个注药行程。如果实际剂量与标签剂量偏差超过 10%,则说明问题出在泵上,而非灌装线上,此时应单独测试泵。
无气泵充气后可以进行预注油吗?
可以,也应该这样做。灌装后进行预充注正是工厂和品牌确认包装作为成品单元正常工作的方式。灌装前进行预充注只能证明泵体清洁且无毛刺。
为什么包装快用完的时候会停止给药?
最后几毫米的产品会停留在活塞吸管开口下方,导致泵吸入空气而不是乳霜。这是填充量控制的问题,并非故障,合理的解决方法是略微增加填充量,或者在包装上注明最后残留少量产品属于正常现象。
无气包装袋也需要进行储存检查吗?
是的。预处理过的包装侧放一周,产品可能会渗入空气通道,导致下一次包装受力不均。PauPack每次试验都会保留两个预处理好的包装,一个竖放,一个侧放,七天后分别称量每个包装第一次受力时的重量。这是一种成本低廉的检测方法,也是预测快递运输损坏最准确的方法。
示例报告中应该包含哪些内容?
灌装重量、灌装液位、泵型号、首次满剂量所需的冲程次数、五次冲程的剂量重量、储存检查和关闭扭矩。这七行数据使得第二次生产运行能够重复结果,而无需重复之前的争论。