Le processus de prototypage d'emballage vise à réduire les risques liés à la production en série. Chaque étape est une occasion de se tromper à moindre coût, et les marques qui l'abordent comme une série de petites décisions plutôt que comme une seule validation majeure parviennent généralement à la fabrication des outillages avec moins d'imprévus et dans des délais plus courts.
PauPack applique ce processus aux marques qui lancent des contenants personnalisés en verre et en plastique, et utilise les mêmes sept étapes pour une première commande de 3 000 unités que pour un moule de production en série. Vous trouverez ci-dessous l’ordre de ces étapes, leur objectif et les preuves requises avant de passer à la suivante.
Ce qu'un prototype doit décider avant l'outillage
Un prototype n'est pas une simple bouteille. C'est un ensemble de réponses : la forme est-elle stable, le bouchon est-il étanche, le contenu est-il esthétique, la décoration résiste-t-elle à l'usure, la production est-elle possible et le coût unitaire correspond-il aux objectifs de la marque ? Chaque point fait l'objet d'un test spécifique.
Lorsque plusieurs éléments sont regroupés en une seule approbation, le calendrier est retardé, car une modification demandée pour des raisons esthétiques entraîne un nouveau test d'étanchéité et de mise en service. Le fractionnement du travail en étapes clés permet de garantir que l'aspect esthétique et l'ingénierie suivent leurs propres échéanciers. La page dédiée aux services de conception illustre comment PauPack met en œuvre ces étapes clés sur un projet concret.
Porte 1 : Le dessin et les contraintes
La première étape fixe cinq valeurs : le volume de remplissage, le poids cible, le diamètre et le sens de fermeture, la surface d’étiquetage et le volume annuel. Tant que ces données ne sont pas disponibles, le dessin reste une esquisse, même si le trait est plus précis, et tout échantillon réalisé à partir de celle-ci devra être refait.
L'analyse vise à corriger les défauts du croquis initial : un rayon d'épaulement trop important pour la pose d'un bouchon, une conicité qui masque l'étiquette, un poids excessif qui rend le transport impossible. Corriger ces problèmes sur papier est gratuit ; les intégrer à un moule implique le coût de ce dernier. C'est également le moment d'étudier le marché, car les réglementations en matière d'emballage varient selon la destination et certaines influencent la conception.
Deux documents sont produits à cette étape : une note de synthèse d’une page et un dessin provisoire. Toutes les étapes ultérieures du processus de prototypage de l’emballage sont comparées à ces documents, c’est pourquoi ils sont datés et versionnés plutôt que d’être laissés dans un échange de courriels.
Deuxième porte : Matériau, poids et fermeture
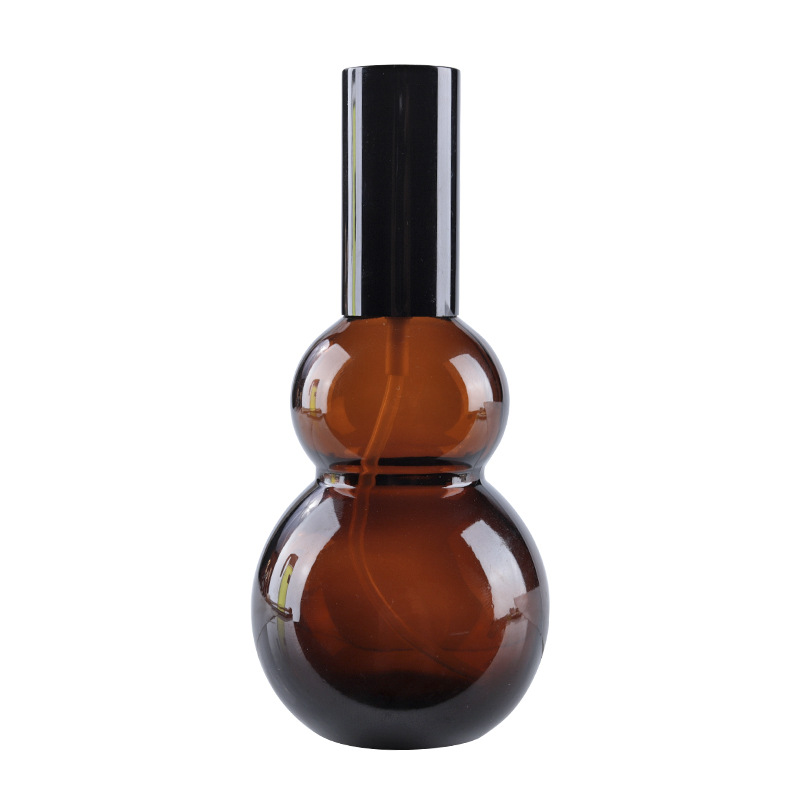
Le matériau et le bouchon sont indissociables car ils répondent à la même question : quel est le contenu et pendant combien de temps doit-il le rester ? Une bouteille en verre clair pour une boisson à cycle court se comporte très différemment d’une bouteille ambrée contenant une huile photosensible.
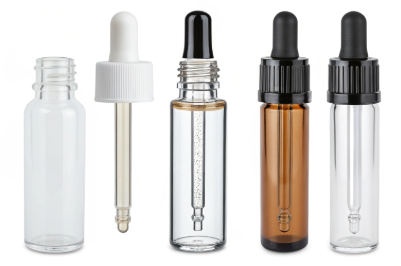
Le poids est un point de rencontre entre le goût de la marque et les frais de transport. Un verre plus lourd est perçu comme haut de gamme et coûte plus cher à expédier. Il est donc judicieux de peser deux échantillons de poids différents et de les comparer. PauPack fournit des bouteilles en verre standard des deux poids, justement pour cela, et les notes de fabrication expliquent comment la répartition de l'épaisseur des parois influe sur le résultat.
Troisième étape : Maquettes et tests d'impression
Les maquettes sont la solution la plus économique pour prendre une décision basée sur des photographies. Elles sont aussi les plus mal comprises, car une maquette non réalisée au poids cible induit en erreur quant au produit final.
| Forme prototype | Ce que cela prouve | Délai de livraison typique | facteur de coût |
|---|---|---|---|
| Examen des plans et de la faisabilité | Logique de forme, finition du manche, poids | Jours | Heures d'ingénierie |
| Modèle imprimé en 3D | Proportion, adhérence, zone d'étiquette | 3 à 7 jours | Temps d'impression et finition |
| Résine usinée ou acrylique | Comportement en forme et en lumière | 1 à 2 semaines | heures d'usinage |
| Essai d'impression décorée | Couleur, repérage, adhérence de l'encre | 1 à 2 semaines | Écrans, plaques ou coussins |
| Échantillon fonctionnel rempli | Ajustement de la fermeture, espace libre, joint | 2 à 3 semaines | Moule d'essai ou stock transformé |
| Essai de production | Aptitude à la production en ligne, qualité du lot | 3 à 5 semaines | Moule et mise en place |
Il ne faut jamais utiliser une impression ou un modèle en résine pour valider une surface en verre. Le verre a un comportement spécifique au niveau de l'épaulement et de la base, et un décor qui paraît réussi sur la résine peut avoir un rendu différent sur une paroi moulée. Utilisez le modèle pour la forme, puis reproduisez le décor sur le récipient réel.
Quatrième porte : Un échantillon rempli, pas un échantillon vide
Le remplissage change tout ce que la marque pensait acquis. La couleur du liquide est visible à travers le verre, le niveau de remplissage doit se situer en dessous de l'étiquette, et l'espace libre qui paraissait généreux sur une bouteille vide peut sembler insuffisant une fois le produit versé.
Un échantillon rempli permet également de vérifier la fonctionnalité : couple de fermeture, étanchéité au niveau de l’épaulement et résistance du décor au contact du produit. Dans ce processus de prototypage d’emballage, l’échantillon rempli représente l’étape où l’esthétique et la technologie convergent, et c’est à cette étape que l’on réalise le plus d’économies en la produisant rapidement. PauPack expédie l’échantillon rempli afin que la marque puisse le placer en rayon à côté de l’emballage qu’il remplace.
Étape 5 : Fichiers et outillage prêts pour le moulage
Une fois la forme validée, le dessin est figé. Toute modification ultérieure engendre un coût, maximal après la fabrication du moule. Le figeage du dessin est l'étape la plus cruciale du processus de prototypage d'emballage.
PauPack fournit le plan d'outillage avec les tolérances, la déclaration des matériaux et les spécifications de finition. La marque signe un seul document au lieu de trois courriels. Si le calendrier le permet, un moule d'essai à une seule cavité valide la forme avant la fabrication de l'outillage multicavités, ce qui permet de reporter cette décision coûteuse. Les notes de conception de la bouteille personnalisée précisent le contenu du plan final.

Sixième étape : Production d'essai et ligne de remplissage
La production d'essai permet de répondre à deux questions auxquelles les plans ne peuvent répondre : la régularité du démoulage du contenant et sa compatibilité avec la ligne de production du client. L'épaisseur des parois, la répartition du poids, la qualité des soudures et les dimensions de finition sont mesurées sur des unités réelles et non sur un échantillon sélectionné par le laboratoire.
Transmettez rapidement les détails de remplissage : le convoyeur, la capsuleuse, la scelleuse à induction (le cas échéant) et le système d’emballage. Un emballage parfaitement étanche qui bloque le dévrilleur n’est pas prêt ; un essai en ligne est la solution la plus économique pour le détecter. PauPack enregistre chaque production par rapport au processus de gestion de la qualité, ce qui permet d’établir une base de référence pour la production en série.
Cet essai permet également, pour la première fois, de visualiser l'ensemble du processus de prototypage d'emballage comme un tout : le dessin, le moule, la décoration, le système de fermeture et l'emballage final se déroulent simultanément. Les problèmes qui passaient inaperçus individuellement apparaissent généralement à ce stade, et leur correction reste peu coûteuse.
Étape sept : Échantillon de référence et remise
La dernière étape est administrative ; la sauter annule les six premières. Un exemplaire de référence est signé et conservé avec son dessin, la déclaration du matériau, la référence de décoration, le numéro de pièce du système de fermeture et le poids mesuré. Il constitue le cahier des charges physique auquel toute nouvelle commande est comparée.
Le dossier commercial est également clos lors du transfert : la propriété de l’outillage, le cahier des charges approuvé, le compte rendu des essais et le devis pour la première production en série sont regroupés en un seul document. PauPack conserve ce dossier avec le projet, ce qui évite à une seconde commande, dix-huit mois plus tard, de devoir recommencer le processus de prototypage de l’emballage à partir d’un croquis. Les notes de production en petite série illustrent le processus de fabrication d’une première série une fois le dossier finalisé.
Quand un processus de prototypage d'emballage perd des semaines
La plupart des retards ne sont pas d'ordre technique. Il s'agit d'approbations reçues en double, de plans modifiés après signature et d'échantillons jamais testés avec le produit intégré. Ce schéma se répète suffisamment souvent pour justifier une planification adéquate.
| Ce que vous voyez | Cause habituelle | Réparer avant la prochaine porte |
|---|---|---|
| L'échantillon semble correct, mais il fait bon marché. | Répartition du poids et des parois non modélisée | Constituez le prochain échantillon au poids cible. |
| La décoration échoue après le remplissage | Encre non sèche pour cette surface | Imprimez sur la surface réelle, puis essuyez pour tester. |
| La fermeture pleure à l'épaule | La finition du manche et la doublure ne correspondent pas. | Mesurez la finition et redéfinissez les spécifications du revêtement. |
| Le coût de l'outillage augmente après l'approbation | Le dessin a été modifié après le feu vert. | Figez le dessin à la porte cinq |
| La première production bloque la ligne de remplissage. | Tolérance de base ou de finition jamais testée | Effectuez l'essai en ligne avant l'essai en masse. |
| L'étiquetage est incorrect en production | Convergence et dépouille des murs non dessinées | Modéliser la conicité sur l'échantillon 3D |
Deux de ces six problèmes sont dus à des erreurs de communication, et il suffit de désigner un approbateur par partie pour y remédier. Le coût le plus facilement évitable est celui d'une nouvelle phase de prototypage parce que deux services ont signé des versions différentes.
À qui appartient quelle décision ?
La marque est propriétaire de la forme, du poids, du sens de fermeture et du marché cible. PauPack est propriétaire du dessin, des tolérances, de la déclaration des matériaux et du compte rendu des essais. C'est à la frontière entre ces deux éléments que la plupart des projets se déroulent sans accroc ou s'enlisent.
Limitez le nombre d'approbateurs. Une personne côté marque pour la forme, une autre côté commercial et un seul interlocuteur chez PauPack : cette configuration permet un processus de prototypage d'emballage fluide et sans allers-retours inutiles. Si une agence de design intervient, elle doit conserver le dessin tandis que la marque doit valider les plans, et non l'inverse.
Coût, nombre de tours et quand sauter un tour
Chaque étape de fabrication a un coût, et la question pertinente est de savoir à quoi elle sert. Un modèle imprimé coûte plusieurs jours et évite une modification du moule due à un problème de proportions. Un échantillon rempli coûte quelques semaines et permet d'éviter un défaut de stabilité découvert après le lancement de la production en série du contenant.
Une étape peut être ignorée si elle a déjà été validée. Si le contenant est une bouteille standard et que la marque modifie uniquement la décoration, l'étape 5 est inutile puisqu'il n'y a pas de moule à découper. Si la forme est nouvelle, aucune étape n'est facultative. Lorsque la modification concerne une étiquette sur un emballage existant, toute la séquence se résume à une seule étape, et le préciser fait partie des recommandations.
Que faut-il envoyer à PauPack pour démarrer le processus ?
Envoyez le croquis ou la référence que la marque vise, le volume de remplissage, le sens de fermeture, le poids cible, le marché, le volume annuel et la méthode de remplissage. Ces sept points suffisent pour lancer la première étape, et chaque phase ultérieure du processus de prototypage de l'emballage est planifiée en fonction de ces éléments.
L'équipe en charge des accessoires mentionne le bouchon, le joint, la pompe ou le compte-gouttes dans la même réponse, évitant ainsi toute surprise. Pour les produits alimentaires ou les boissons, il est conseillé de consulter les recommandations de la FDA relatives aux ingrédients et aux emballages alimentaires, en complément du cahier des charges. Concernant le verre, la Pharmacopée américaine (USP) relative aux contenants en verre fournit des exemples de terminologie d'inspection utilisable dans les spécifications. Une fois les sept points finalisés, envoyez le cahier des charges ; PauPack vous communiquera alors le plan de production, le parcours des échantillons et la décision concernant l'outillage.
Questions que se posent les marques sur le processus de prototypage d'emballage
Combien de temps dure le processus de prototypage d'un emballage ?
Il faut compter entre sept et douze semaines pour la fabrication d'un nouveau moule en verre, de la validation du dessin à l'essai de production. Les quatre premières étapes (dessin, matériau, prototype et échantillon rempli) prennent généralement trois à quatre semaines. L'outillage et la production d'essai occupent le reste du délai, et les retards à ce stade sont presque toujours dus à une modification du dessin après validation.
Quand une marque devrait-elle réaliser un modèle imprimé en 3D ?
Dès que la forme est presque parfaite, il est préférable d'imprimer le modèle, car cela prend quelques jours plutôt que des semaines. Un modèle imprimé permet de définir les proportions, la prise en main et la zone d'étiquette, et il permet au service marketing de prendre des photos du produit final avant même la fabrication de l'outillage. Il est essentiel de l'imprimer au poids et à l'épaisseur de paroi prévus, sinon il paraîtra plus léger et de moindre qualité que la bouteille réelle.
Qu'est-ce qu'un modèle imprimé ne peut pas prouver ?
Tout ce qui concerne le verre, la pression ou la finition doit être pris en compte. Une impression ne permet pas de visualiser l'épaisseur des parois, la qualité des joints, la clarté du verre ni le serrage du bouchon sur le col. Il s'agit uniquement d'un choix de forme ; les échantillons usinés et remplis répondront aux questions techniques.
Ai-je besoin d'un échantillon rempli avant l'outillage ?
Oui, si le contenu est important. Un échantillon rempli permet de vérifier le niveau de remplissage, l'espace libre, le couple de serrage du bouchon et de s'assurer que l'étiquette reste lisible une fois la bouteille pleine. Les marques qui acceptent un échantillon vide constatent souvent que la bouteille paraît plus petite et que la couleur du liquide modifie l'ensemble du design.
Combien coûte un nouvel outillage ?
Cela dépend du format. Le moule en verre représente le poste de dépense le plus important du projet et son prix est calculé en fonction de la forme, du poids et du nombre d'empreintes. PauPack propose des devis pour les solutions standard et sur mesure, ainsi que le volume de production à partir duquel le moule est rentabilisé. Ainsi, une marque peut déterminer le nombre d'unités nécessaires pour amortir le coût du moule.
Un processus de prototypage d'emballage peut-il démarrer à partir d'un croquis ?
Un croquis suffit pour commencer. Il faut ensuite le compléter avec le volume de remplissage, le sens de fermeture, le poids cible, le marché et le volume annuel. Ces cinq éléments permettent de réaliser un dessin exploitable, et la première vérification révèle généralement une contrainte oubliée dans le croquis.
Qui doit valider chaque étape ?
Désignez une personne par partie. Le décideur de la marque signe la forme, le système de fermeture et le prototype final ; PauPack signe le dessin, les tolérances et le compte rendu d'essai. L'obtention d'approbations de trois sources différentes est la raison la plus fréquente pour laquelle un prototype doit être refait.
Qu'est-ce qu'un échantillon de référence ?
L'unité de référence signée, servant de référence pour la production ultérieure, est conservée avec son dessin, sa déclaration de matériau, sa référence de décoration et le numéro de pièce du système de fermeture. Elle constitue la version physique du cahier des charges et permet de trancher les litiges relatifs à la teinte, au poids et à l'ajustement sans avoir à se référer aux dessins.
Peut-on sauter l'étape d'essai et passer directement à la production de masse ?
Un essai de production n'est justifié que si le contenant est en stock et inchangé, et même dans ce cas, il vaut la peine d'y consacrer une journée. Pour un nouveau moule, négliger la production d'essai reporte le risque sur la production de verre en grande série. Une seule journée d'essai coûte moins cher que de refondre un lot produit en masse.
Que livre PauPack à la fin d'un programme de prototypage ?
Le plan approuvé avec ses tolérances, l'échantillon de référence avec son jeu de spécifications, les spécifications de décoration et de fermeture, un rapport de production d'essai, les conditions de propriété de l'outillage et un devis pour la première production en série. L'équipe de conception conserve ces fichiers dans le dossier du projet afin qu'une nouvelle commande soit traitée comme une première commande.